

Bize ihtiyacınız olduğunda iletişim kurmaktan çekinmeyin!
 Ev / Haberler / Sektör haberleri / CNC Torna ve Freze Tezgahı: Nasıl Çalışır, Faydaları ve Seçim Kılavuzu
CNC Torna ve Freze Tezgahı: Nasıl Çalışır, Faydaları ve Seçim Kılavuzu
 2026.09.09
 Sektör haberleri
Bir atölyeye 500 adet paslanmaz çelik mil için fiyat teklifi talebi geliyor. Her şaftın dış çapının döndürülmesi, bir ucunda bir diş olması ve omuz yakınında çapraz delinmiş bir deliğe ihtiyacı vardır. Ayrı bir torna ve işleme merkezinde her parça iki kez yüklenir ve iki kez yeniden referans alınır. bir CNC torna ve freze makinesi , şaft bir kez sıkıştırılır; taret, tornalama takımından tahrikli matkaba dönüşür, iş mili doğru açıda kilitlenir ve delik, parça aynadan ayrılmadan önce kesilir. Bu tek kenetleme tüm iş durumunu oluşturur.
Torna-freze makineleri, süreç esnekliği ile kurulum doğruluğu arasındaki eski boşluğu kapatmak için mevcuttur. Bu kılavuz, makine sınıfının nasıl çalıştığını, bir modelin parçalarınıza uygun olup olmadığına gerçekte hangi spesifikasyonların karar verdiğini ve siparişi vermeden önce neyi doğrulamanız gerektiğini açıklar.
Bir CNC torna ve freze makinesi gerçekte ne yapar?
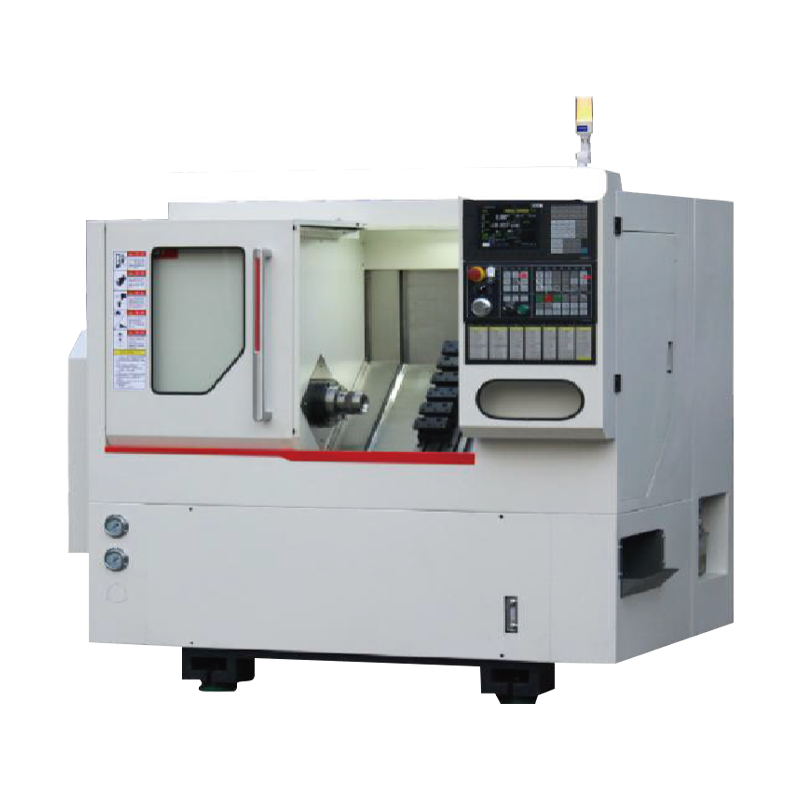
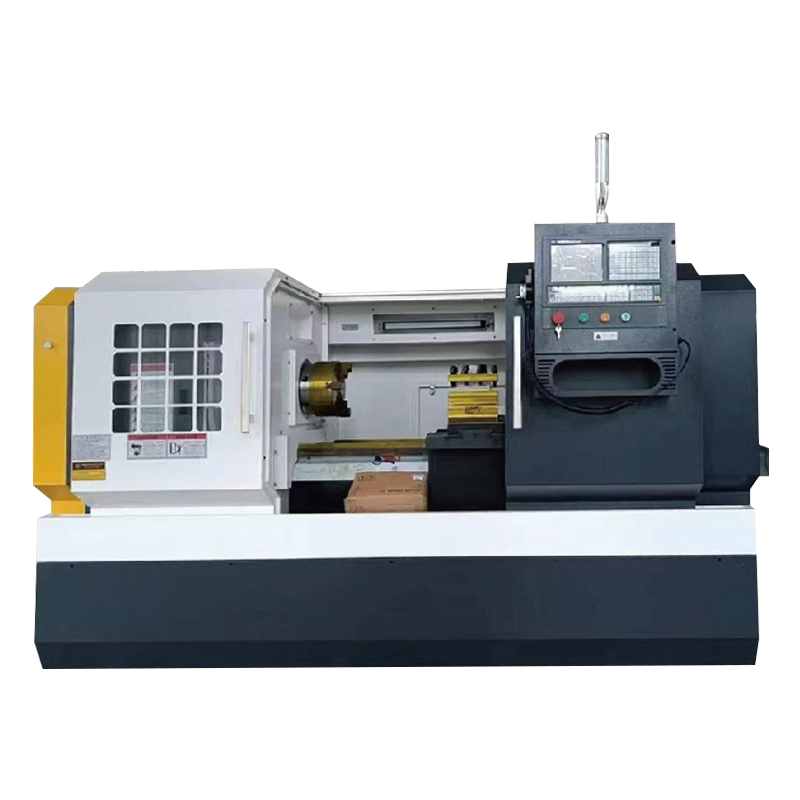
Doğrudan ifade etmek gerekirse: canlı takım eklenmiş bir CNC yatay torna tezgahı platformudur. İş parçası tornalama işlemleri için dönmeye devam eder, ancak C ekseni iş milini hassas bir açısal pozisyonda kilitlediğinde, taretteki tahrikli takımlar bağımsız olarak döner ve aynı bağlamada özellikleri frezeleyebilir, delebilir, kılavuz çekebilir veya delik açabilir. Parça hiçbir zaman yeniden aynalanmadığından, işlenmiş her unsur aynı bağlama verisini paylaşır.
Dönen temel
Yatak, mesnet, ayna ve taret geleneksel bir CNC torna tezgahı gibi çalışır: tornalama takımları dış çapları, yüzleri, olukları, dişleri ve iç delikleri yüksek talaş kaldırma oranlarında işler. Eğimli yatak, talaşların kesme bölgesinden düşmesini sağlar ve ağır geçişlerde doğrudan yüzey kalitesinde ortaya çıkan yapısal sağlamlık sağlar.
Frezeleme yeteneği
Tahrikli takımlar tarete kendi döner kesme hızını verir. C ekseni iş mili konumlandırmayla birlikte makine, bir zamanlar ayrı bir işleme merkezi gerektiren düz yüzeyleri, çapraz delikleri, kama yuvalarını, yuvaları ve merkez dışı delikleri işleyebilir. Bu ekleme, tek işlemli bir torna tezgahını eksiksiz bir işleme istasyonuna dönüştüren şeydir.
Tek kurulum, tek referans
Operasyonel etki, teknik detaydan daha önemlidir: bir parçanın kelepçesi her açıldığında ve yeniden referans verildiğinde ortaya çıkan hatayı ortadan kaldırırsınız. Tornalanmış ve frezelenmiş özellikler arasındaki eş merkezlilik, operatörün kararı yerine makine geometrisi tarafından kontrol edilir ve deneme kesimlerini beklemek yerine partinin ilk kısmı zaten doğrudur.
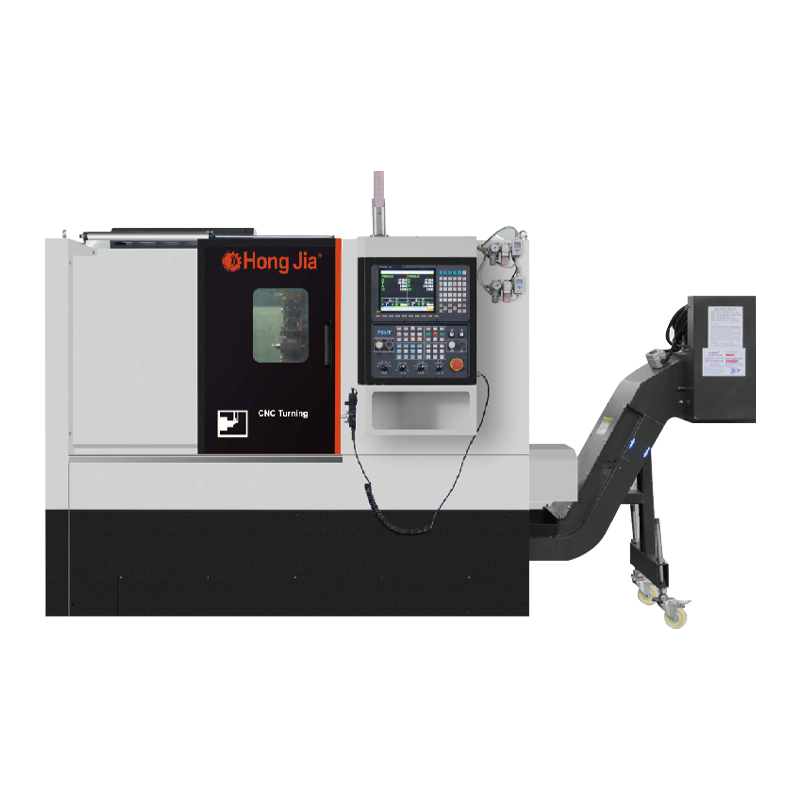
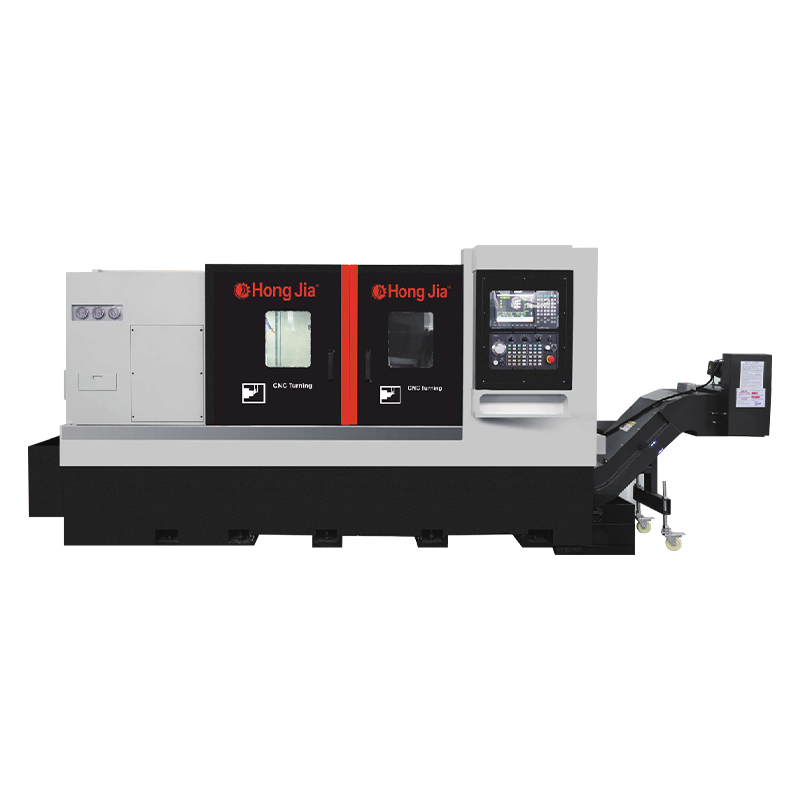
Hongjia CNC'ler T36P yatay tornalama merkezi kategorinin doğrudan bir örneğidir: planlı takımlama dizisi, parçanın makineler arasında hareket etmesine gerek kalmadan tek bir program döngüsünde tornalama, delme ve delik işlemeyi kapsar.
Uygun olup olmadığına karar veren altı spesifikasyon
Bir satış sayfasında yirmi parametre listelenebilir. Uygulamada bunlardan altısı makinenin parçalarınızı tutup tutamayacağını, malzemenizi kesip kesemeyeceğini ve toleranslarınızı karşılayıp karşılayamayacağını belirler. İsteğe bağlı özelliklere bakmadan önce bu sayıları karşılaştırın.
| Parametre | Bu ne anlama geliyor? | Tipik orta boy değeri | Neden önemli? |
|---|---|---|---|
| Maksimum dönüş çapı | Yatağı, takımları ve talaş akışını temizleyen en büyük iş parçası dönüşü | 350–500 mm | Flanşlı parçalar ve özel çeneler boşluk payına ihtiyaç duyar |
| Dönüş uzunluğu | Makinenin merkezler arasında destekleyebileceği en uzun parça | 500–1.500 mm | Daha uzun şaftlar daha uzun bir yatak veya farklı bir model gerektirir |
| Mil hızı | Ana iş milinin maksimum dönüş hızı | 4.500–6.000 dev/dak | Küçük çaplı son işlemler yalnızca yüksek devir/dakikada iyi yüzey hızlarına ulaşabilir |
| Tahrikli takım istasyonları | Canlı dönen takımları çalıştırabilen taret konumlarının sayısı | 8-14 istasyon | Daha fazla canlı istasyon, bir programın daha fazla işlemi tamamlamasına olanak tanır |
| C ekseni çözünürlüğü | İş milinin en küçük açısal konumlandırma adımı | 0,001° | Yüksek çözünürlük çapraz delikleri ve düz yüzeyleri doğru açıda tutar |
| Konumlandırma doğruluğu | Kayma eksenlerinin tekrarlanabilir doğrusal doğruluğu | ±0,005–0,01 mm | Tutabileceğiniz çizim toleranslarını doğrudan sınırlar |
Çoğu atölye için, yaklaşık 400–500 mm maksimum tornalama çapına ve yaklaşık bir metre tornalama uzunluğuna sahip orta büyüklükte bir yatay tornalama merkezi pratik başlangıç noktasıdır. Parçalarınız açıkça bu boyutların içindeyse, daha hafif çerçeveyi seçin ve tasarruf edilen bütçeyi takımlara veya otomasyona yatırın.
Broşürden değil parçadan konfigürasyonu seçin
Neredeyse her alıcı için pratik kural şudur: Bugün çalıştırdığınız parçaları ve alıntı yaptığınız parçaların çoğunu tutabilecek en küçük makineyi satın alın ve tüm işlemler tek bir kelepçelemeyle tamamlanır. Gerekenden daha büyük bir çerçeve, paraya, zemin alanına ve hatta küçük iş parçalarında kesme performansına mal olur.
1
Gerçek zarfı ölçün
Maksimum tornalama çapı ve merkez mesafesi, en büyük parçanızın yanı sıra çene yüksekliği ve takım yaklaşımını da kapsamalıdır. Flanşlı bir şaft, gereksinimi nominal çapından daha fazla değiştirir; bu nedenle çizimin temel boyutunu değil, bitmiş iş parçasını ölçün.
2
Gücü malzemeyle eşleştirin
Paslanmaz, ısıl işlem görmüş ve yüksek sertlikteki alaşımlar, azami hızdan daha fazla iş mili torkuna ve yapısal sağlamlığa ihtiyaç duyar. Maksimum beygir gücü yerine çalışma hızında nominal torku kontrol edin, çünkü bu, gerçek kaba işleme performansını belirleyen sayıdır.
3
Tahrikli araçlara ihtiyaç duyan özellikleri sayın
Çapraz delikler, düz yüzeyler, kama yuvaları, yuvalar ve eksantrik deliklerin her biri bir canlı istasyona ve bir C ekseni işlevine ihtiyaç duyar. Gelecekteki işler için tarette yedek canlı istasyonlar bırakın; Yeni bir parçadan alıntı yapabilmek ile onu reddetmek arasındaki fark genellikle tek bir pozisyondur.
4
Otomasyon seviyesini planlayın
Yüksek hacimli partiler, çift iş milini veya otomatik iş parçası transferini haklı çıkarır. Karışık kısa süreli üretim, tahrikli takımlara ve hızlı değişime sahip standart bir taretle daha iyi sağlanır. Karar sırasının tamamı — zarf, malzeme, özellikler, parti büyüklüğü — ayrı kılavuzumuzda ele alınmıştır. yatay CNC torna ve freze makinesi nasıl seçilir .
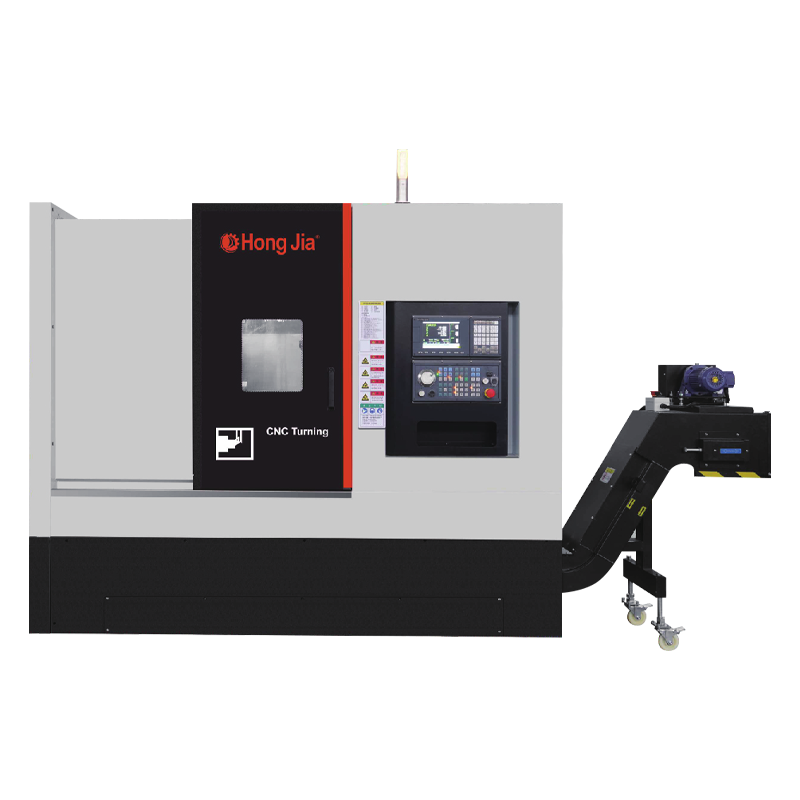
Her iki ucunda da işlenmesi gereken karmaşık şaftlar için, çift iş mili otomatik yerleştirme konfigürasyonu, iş parçasının herhangi bir ek kurulum gerektirmeden doğrudan bir iş milinden diğerine aktarılması nedeniyle toplam çevrim süresini önemli ölçüde azaltabilir. Hongjia'nın NC106DS'si bu prensip etrafında inşa edilmiştir.
Gerçekçi doğruluk beklentileri
Doğruluk, test raporundaki bir sayı değil, işlenmiş özellikler arasındaki ilişkidir. Kombine torna-freze makinesini seçmenin en güçlü nedeni, tek bir bağlamanın yarattığı tutarlılıktır.
0,01–0,02 mm Sert bir şekilde tutulan bir parça üzerinde tornalanmış ve frezelenmiş özellikler arasındaki tipik salgı
H7 Aynı kurulumda ince delik işleme ile rutin olarak elde edilen delik toleransı
Ra 0,8–1,6 µm Standart tornalamadan yüzey kalitesi; bir bitirme pası onu daha da düşürebilir
Bu değerler, sert bir iş parçası, uygun kesici uç geometrisi ve makul durumda bir tezgah varsayar. İnce duvarlı parçaları veya uzun saptırıcı takımları tutamazlar: makine potansiyeli sağlar, ancak parça tasarımı ve süreç nihai sonuca karar verir.
Kombine makine mi yoksa iki makineli rota mı?
Kararı vermek basit: Parçalarınız dönel olduğunda ancak frezeleme veya delme gerektiren özellikler içerdiğinde kombine makineyi seçin. Özel saf yüksek hacimli tornalama ve büyük prizmatik frezeleme işleri ayrı makinelerde daha iyi kalır. Seçim, partilerinizin çoğunluğunun gerçekte nasıl göründüğüne bağlıdır.
Torna-frezelemeyi şu durumlarda seçin:
- Parçalarda çapraz delikler, düz yüzeyler, kama yuvaları veya merkezden uzakta delikler bulunur
- Tornalanmış ve frezelenmiş unsurlar arasındaki eşmerkezlilik çizimdedir
- Parti boyutları farklılık gösterir ve kurulum süresi gerçek darboğazdır
- Zemin alanı dardır ve bir makine iki makinenin yerini alabilir
Şu durumlarda ayrı makineler seçin:
- Uzun üretim süreçleri neredeyse saf tornalamadır
- Büyük prizmatik parçalar için çok geniş bir frezeleme alanına ihtiyacınız vardır
- Zaten her iki tarafta da atıl kapasiteniz var
- Ağır frezeleme talaş kaldırma işlemi, kombine makinenin taretini zorlar
Yararlı bir zihinsel model: Makine yüklemesindeki her değişiklik bir hata kaynağıdır. Bir torna-freze merkezi, parça başına üç veya dört yüklemeyi ortadan kaldırır ve karışık kısa süreli işler için, kaldırılan her yükleme doğrudan kârdır.
Sipariş vermeden önce doğrulamanız gerekenler
Spesifikasyon listesi yalnızca üreticinin konfigürasyonu sunabilmesi ve arkasında durabilmesi durumunda önemlidir. Bu soruları sorun ve cevaplarını yazın.
- Özel yapılandırma: İş mili hızı aralığı, taret düzeni, soğutma sistemi ve talaş işleme özellikleri parçalarınıza uyarlanabilir mi?
- Kabul standardı: Makine teslimattan önce kendi iş parçanıza göre nasıl test ediliyor?
- Deneyim ve çıktı: Fabrika benzer makineler teslim etti mi? Şirketin kendi rakamları, 20 yılı aşkın endüstri deneyimini, yıllık yaklaşık 1.000 makinelik üretimi ve 500'ün üzerinde müşteri kurulumunu tanımlamaktadır.
20 Yılların sektör tecrübesi
1.000 Yıllık üretilen makineler
500 Müşteri kurulumları
Gibi bir üretici profili Hongjia CNC'ler company introduction makul bir başlangıç noktasıdır, ancak asıl referans sizin kendi deneme bölümünüzdür. Temsili bir iş parçasıyla kesme testi isteyin; sonuç size herhangi bir broşürden daha fazlasını anlatır.
Yüksek hacimlerde şaft ve burç üretimi için Hongjia'nın NC110DY'si, döngü sürelerini kısaltmak amacıyla yüksek üretim konfigürasyonunu kullanıyor; bu da parti sayısının binlere çıktığı durumlarda keşfedilecek türden bir seçenek.
Bugün elinizde bulunan parçalara uygun makineyi satın alın ve yarın teklif edeceğiniz parçalar için marj bırakın. Doğru CNC tornalama ve frezeleme merkezi, operatörden iyi bir parçayı yeniden bağlamasını istemeden iki makinenin işini yapar.
