


Bize ihtiyacınız olduğunda iletişim kurmaktan çekinmeyin!
 Ev / Haberler / Sektör haberleri / CAD ve cam için Pratik Bir Kılavuz: Kullanımlar, Seçim ve Önemli Hususlar
CAD ve cam için Pratik Bir Kılavuz: Kullanımlar, Seçim ve Önemli Hususlar
 2026.11.04
 Sektör haberleri
Fiyat teklifi talebi bir STEP dosyası, bir PDF çizimi ve teslimat tarihiyle birlikte gelir. Mağazanın teklif vermeden önce üç soruyu yanıtlaması gerekir: Parça tutulabilir mi, takım her özelliğe ulaşabilir mi ve makine, belirtilen çevrim süresinde toleransı koruyabilir mi? CAD ve KAM bu soruları sırayla yanıtlıyor. CAD parçayı tanımlar; CAM bunu yapan hareketi tanımlar. Aralarındaki geçiş, çoğu tahmin hatasının, hurdaya çıkarılan ilk makalelerin ve beklenmeyen araç değişikliklerinin başladığı yerdir.
CAD ve CAM Aslında Ne Yapar?
CAD, iş akışının geometri tarafıdır. 2 boyutlu çizimi, 3 boyutlu modeli, montaj yapısını ve kabulü tanımlayan boyutları ve toleransları üretir. Bir atölyede CAD dosyası müşteriden gelebilir veya sağlanan model eksik olduğundan bir çizimden yeniden oluşturulabilir. CAD bir soruyu yanıtlıyor: Parça nedir?
CAM bu geometriyle başlar ancak farklı bir soruyu yanıtlar: Parça nasıl yapılır? Programcı stok, iş parçası bağlama, takım düzeneklerini, işlem sırasını, kesme parametrelerini, soğutma stratejisini ve takım yolunu tanımlar. Çıktı daha güzel bir model değil. Bu, genellikle G kodundan oluşan, makineye özel bir talimat seti ve ayrıca operatöre neyi yükleyeceğini ve nereye dokunacağını söyleyen bir kurulum sayfasıdır.
| Soru | CAD | CAM |
|---|---|---|
| Birincil soru | Parça nedir? | Nasıl yapılır? |
| Çekirdek girişi | Müşteri çizimi, tarama, konsept | 3D model, stok tanımı, makine kinematiği |
| Çekirdek çıkışı | 2D çizim, 3D model, malzeme listesi | Takım yolu, NC programı, kurulum sayfası |
| Ana risk | Eksik tolerans veya veri | Yanlış son işlemci, stok payı veya takım erişimi |
| Tipik sahip | Tasarım mühendisi, teknik ressam | CAM programcısı, makinist |
Bu ayrım ticari açıdan önemlidir. Bir tasarım değişikliği mühendislik saatlerine mal olabilir. Bir CAM değişikliği bir fikstüre, bir alete veya bir deneme döngüsüne mal olabilir. Bunları tek adım olarak ele almak her iki maliyeti de gizler.
Aktarma: Model Kalitesi Makine Doğruluğuna Dönüşüyor
Bir model ekranda mükemmel görünse de CAM'de kullanılamaz durumda olabilir. Açık yüzeyler, üst üste binen katılar, karışık birimler ve eksik veriler programcıyı geometriyi yeniden oluşturmaya zorlar ve her yeniden oluşturma, bir özelliği taşıma şansı sunar. Tornalanmış parçalar için en önemli aktarım genellikle dönme ekseni ve stok zarfıdır. Modelin merkez çizgisi CAM'daki iş mili ekseniyle eşleşmiyorsa takım yolu ne kadar dikkatli oluşturulursa oluşturulsun parça eksantrik olarak kesilecektir.
Programlamadan önce modeli ekran yerine çizime göre kontrol edin:
- Birimler ve ölçek. İçe aktarmadan önce milimetre veya inç miktarını onaylayın. 25,4 faktörlü bir hata, belirgin hale gelmeden önce birçok operasyondan sonra hayatta kalabilir.
- Datum şeması. A-B-C verileri üzerinde anlaşın ve CAM iş ofsetinin çizimi yansıtmasını sağlayın.
- Stok durumu. Çubuk stoğu, boş döküm veya ağa yakın dövmeyi tanımlayın; stok; kesme derinliğini, takımın kullanımını ve çevrim süresini değiştirir.
- Özellik amacı. Dişler, pahlar, radyuslar, alttan kesikler ve kabartmaların bir amaca ihtiyacı vardır. Kozmetik bir pah, arkaya bakan bir takımda çarpışma haline gelebilir.
- Tolerans yığını. CAD nominal geometriyi gösterir. Ayna sapması, termal büyüme veya kör kesici uç etkisi göstermez.
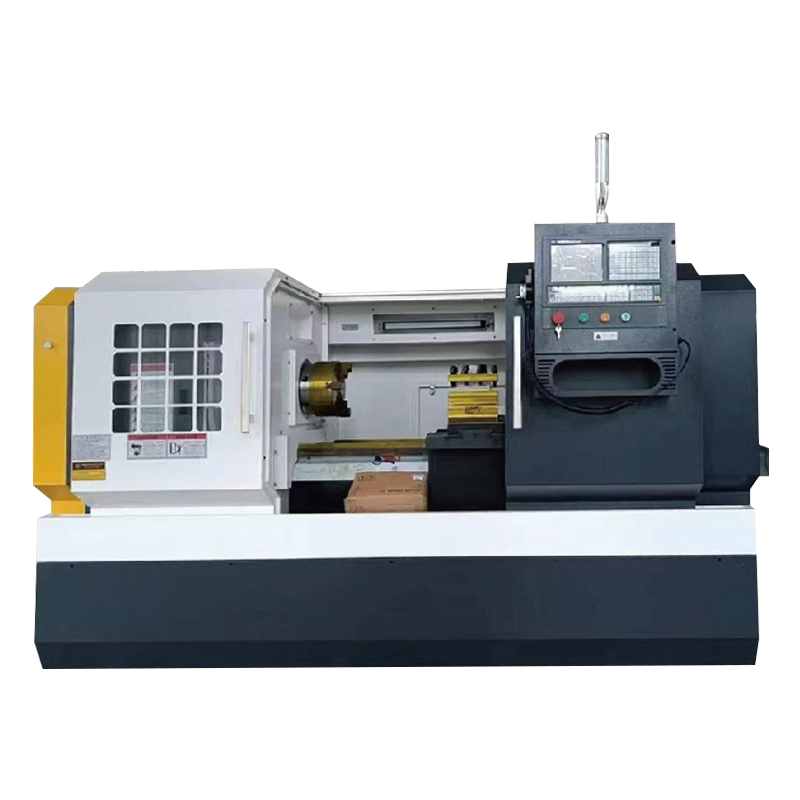
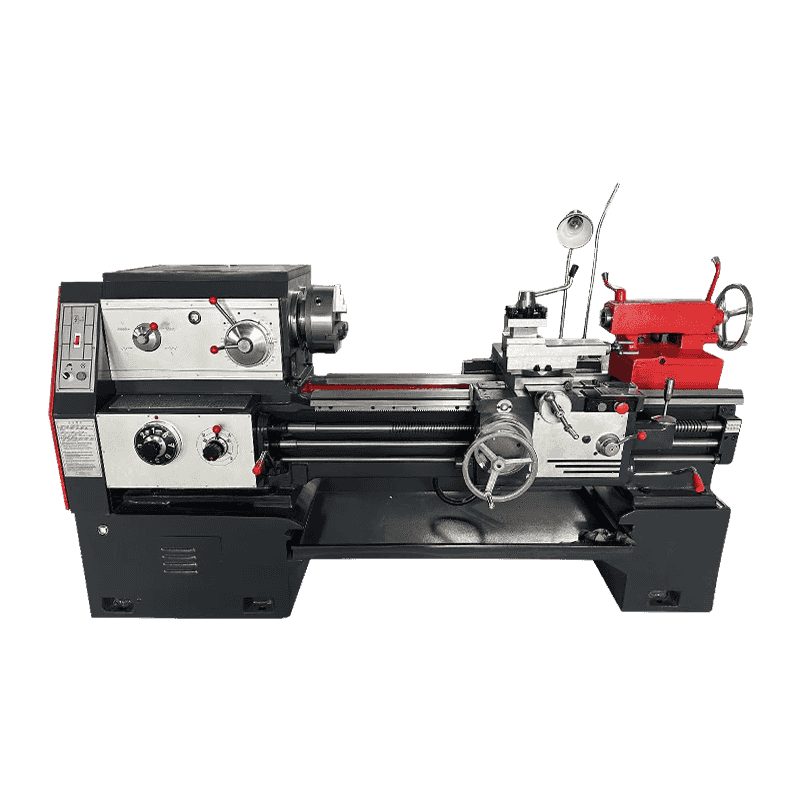
Daha büyük çubuk stoklarını kesen veya ağır kaba işleme pasoları alan atölyeler için, sabit yataklı yüksek güçlü yatay torna tezgahı, programcıya gerçekçi kesme derinlikleri kullanma alanı sağlar.
 CK6150 Yüksek Güçlü CNC Yatay Torna 82 mm iş mili deliğine ve 7,5 kW motora sahip yüksek güçlü düz yataklı torna tezgahı, daha büyük çubuk stoklarına ve uyumlu CAM ile ağır kaba işlemeye uygundur. Ürünü Görüntüle →
Takımyolundan Makine Hareketine
CAM çıkışı evrensel değildir. Son işlemci, genel bir takım yolunu belirli bir makinenin beklediği koda dönüştürür: takım değiştirme konumları, iş mili oryantasyonu, soğutma sıvısı M kodları, punta hareketi, ayna bağlama, çubuk besleyici el sıkışmaları ve alt iş mili senkronizasyonu. Yakın ancak doğru olmayan bir gönderi, ekranda makul görünen ve makinede kötü davranan bir program üretebilir.
Makine özellikleri programlama işini çoğu alıcının beklediğinden daha fazla değiştirir:
- Eksen sayımı. İki eksenli bir torna tezgahı ve Y eksenine veya alt iş miline sahip üç eksenli bir tornalama merkezi, farklı çarpışma kontrolleri ve senkronizasyon mantığı gerektirir.
- Taret konfigürasyonu. İstasyon sayısı, canlı takımlama ve çift taret kapasitesi, bir özelliğin tek kurulumda mı tamamlanacağını yoksa ikinci bir operasyona mı ihtiyaç duyulacağını belirler.
- Kontrol yeteneği. Makro desteği, bellek, ileriye dönük ve korunmalı çevrimler programın nasıl yapılandırıldığını ve beklemeler olmadan ne kadar hızlı çalışabileceğini etkiler.
- İş tutma. Ayna, pens, ara yatak ve punta seçenekleri dipçik modelini ve ulaşılabilir alanı belirler.
Ağır kesimli bir tornalama merkezinde programcının iş mili gücüne ve torka da saygı göstermesi gerekir. Yazılımda verimli görünen bir yol, kesme derinliği makinenin absorbe edebileceğini aşarsa iş milini durdurabilir veya gevezelik yaratabilir.
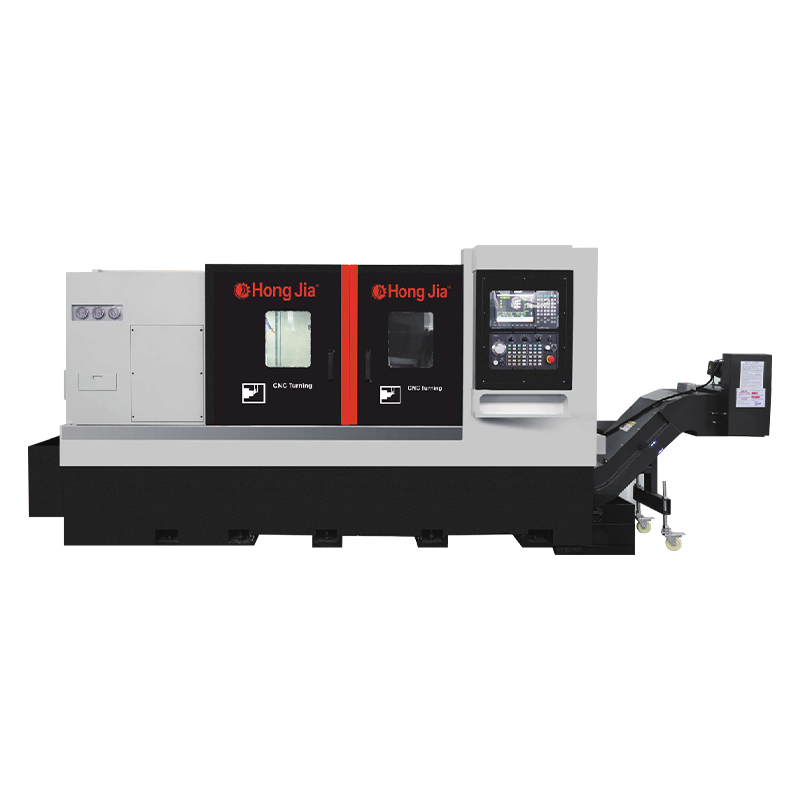
 NC-106D Ağır Kesim Yatay Tornalama Merkezi 56 mm iş mili deliği, 11 kW iş mili ve 12 istasyonlu güç taretiyle ağır kesme tornalama merkezi; CAM'ı iş mili torku ve takımlarla eşleştirirken incelemeye değer. Ürünü Görüntüle →
Taahhütte Bulunmadan Önce Pratik Bir Kontrol Listesi
CAD/CAM hatasını yakalayabileceğiniz en ucuz yer hala bilgisayardır. İkinci en ucuzu kuru çalışmadır. En pahalısı, önceden rezerve edilmiş bir makinede hurdaya çıkarılan ilk makaledir.
- Yerel CAD dosyasını ve nötr bir STEP dosyasını edinin. Fiyat teklifi vermeden önce birimleri, verileri ve model bütünlüğünü kontrol edin.
- Stok ve iş parçası tutma konusunda anlaşın. Çubuk boyutunu, ayna çenelerini, fikstür açıklığını ve parçanın puntaya mı yoksa sabit dinlenmeye mi ihtiyacı olduğunu doğrulayın.
- CAM kurulumunu gerçek makine kinematiğiyle oluşturun. Genel bir göstericiyi değil, gerçek tareti, takım tutucuları ve son işlemciyi kullanın.
- Talaş kaldırma ve çarpışma kontrolü ile simüle edin. Aynadaki hızlı hareketleri, takım tutucu müdahalesini ve erişilemeyen özellikleri arayın.
- Programı kanıtlayın ve ilk makaleyi inceleyin. Takım ofsetlerini, iş parçası ofsetlerini, ilk kesim toleransını ve kabulü çizime göre doğrulayın.
Bu sıra evrak işi değildir. Yanlış kesici uç yarıçapını, eksik pahı veya arka yüze ulaşamayan tareti yakalamanın en ucuz yoludur.
Yaygın Yanılgılar ve Maliyetleri
CAD/CAM bir tuştur. CAM hâlâ stok, aletler, operasyon sırası ve bekletme noktaları hakkında karar verilmesini gerektiriyor. Yazılım bir yol hesaplayabilir; ayna açıldığında parçanın hareket edip etmeyeceğine karar veremez.
Herhangi bir son işlemci çalışacaktır. Genel bir gönderi, doğru görünen ve yanlış çalışan kodlar üretebilir. Takım değiştirme yüksekliği, iş mili oryantasyonu ve soğutma sıvısı sıralamasının bir nedenden dolayı makineye özgü olmasıdır.
Simülasyon bu kısmı kanıtlıyor. Simülasyon dinamiği değil hareketi kanıtlar. Uzun sıkıcı bir çubuktan gelen gevezeliği veya zayıf bir kurulumdan kaynaklanan sapmayı göstermez.
En ucuz makine en ucuz kısımdır. Daha düşük maliyetli bir makine ikinci bir kurulum, ekstra bir fikstür veya daha yavaş bir döngü eklerse, teklif aşamasında tasarruf ortadan kalkar.
Makineyi İşe Eşleştirme
Yatay tornalar ve tornalama merkezleri, parçanın sabit bir merkez çizgisi etrafında döndüğü şaft, disk ve manşon çalışmalarına uygundur. Dikey tornalar genellikle büyük çaplı, kısa uzunluktaki parçalar için daha uygundur çünkü iş parçasını tutma daha stabildir ve yükleme daha kolaydır. Dikey işleme merkezleri yüzeyleri, cepleri ve delik düzenleri olan prizmatik parçaları işler. CAM kurulumu aynı mantığı izlemelidir: parçanın tutulmasını zorlaştırmadan çoğu kurulumu ortadan kaldıran makineyi seçin.
A yatay CNC torna ve freze serisi tipik olarak canlı takımlama ve alt fener mili konfigürasyonları aracılığıyla basit iki eksenli tornalamayı kapsar. Bu aralık önemlidir çünkü aynı parça ailesi bugün temel bir torna tezgahına ve gelecek yıl bir torna merkezine ihtiyaç duyabilir.
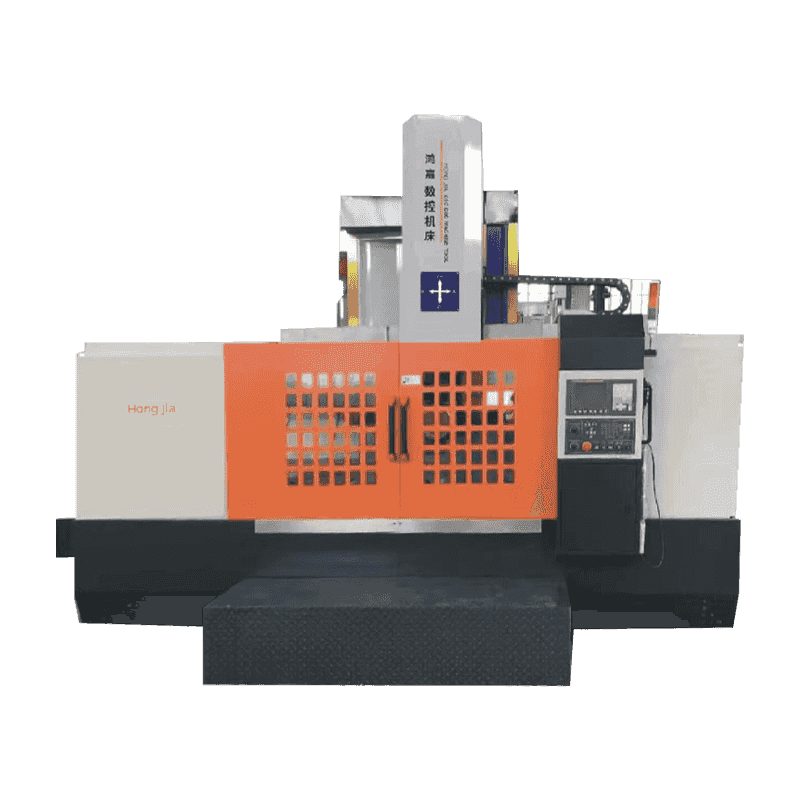
Büyük halkalar, flanşlar ve kısa şaftlar için tek sütunlu dikey torna, iş parçasını tutmayı basitleştirebilir ve parçanın sarkma eğilimini azaltabilir. CK5116B CNC tek sütunlu dikey torna tezgahı bu konfigürasyonun bir örneğidir.
 CK-5116B Siemens 808D Tek Sütunlu Dik Torna 1400 mm hidrolik aynalı ve maksimum 1600 mm takım direk çapına sahip tek sütunlu dikey torna tezgahı, iş tutma basitliğinin önemli olduğu büyük halkalar ve flanşlar için kullanışlıdır. Ürünü Görüntüle →
CAD ve CAM, bir özellik listesinde karşılaştırılacak yazılım kategorileri değildir. Bunlar bir çizim ile kesilmiş bir parça arasındaki geçiştir. Modeli temizleyin, stoğu ve iş parçasını dürüstçe tanımlayın, gerçek makineye gönderin ve ilk ürünü üretimden ziyade bir test olarak değerlendirin. Bu şekilde yapıldığında makine, işin para kazandırıp kazandırmayacağına karar veren değişken yerine teklifin tahmin edilebilir bir parçası haline gelir.
