



Bize ihtiyacınız olduğunda iletişim kurmaktan çekinmeyin!
 Ev / Haberler / Sektör haberleri / Tıbbi İşleme: Cihazlar için Hassas CNC İşlemlerine Yönelik Pratik Bir Kılavuz
Tıbbi İşleme: Cihazlar için Hassas CNC İşlemlerine Yönelik Pratik Bir Kılavuz
 2026.11.11
 Sektör haberleri
316L paslanmaz kemik vidasının ilk ürün muayenesi genellikle pratik bir soruyla başlar: Bu süreç sadece tek bir iyi parçada değil parti genelinde kritik toleransı koruyabilir mi? Bu soru tıbbi işlemenin merkezinde yer alır. İş tek bir makine tipiyle tanımlanmamıştır. Parça geometrisi, malzeme, tolerans, yüzey kalitesi, temizlik ve izlenebilirlikle eşleşen kontrollü bir rota ile tanımlanır.
Alıcılar için çıkarılacak sonuç basittir: makine özelliklerini karşılaştırmadan önce süreç rotasını seçin. Mükemmel iş mili doğruluğuna sahip bir torna tezgahı, zayıf bir fikstürü veya özelliği ölçemeyen bir muayene planını telafi etmeyecektir. İstikrarlı, iyi belgelenmiş bir süreçteki mütevazı bir makine, rota doğru olduğunda yine de tekrarlanabilir tıbbi bileşenler üretebilir.
Makineyle Değil, Parça Ailesiyle Başlayın
Tıbbi işleme, cerrahi aletleri, implant bileşenlerini, teşhis ekipmanı parçalarını, sıvı yolu konektörlerini ve alet muhafazalarını kapsar. Tek bir üretim tarifi paylaşmıyorlar. Yuvarlak kemik vidası, düz alet plakası ve çapraz delinmiş delikleri olan bir manifold, prosesi farklı ekipman ve muayene yöntemlerine doğru çeker.
Rotayı planlamanın pratik bir yolu parçaları baskın geometriye göre gruplamaktır. Aşağıdaki tablo, parçaya özel süreç planının yerine geçmez, teklif incelemesi için bir başlangıç noktasıdır.
| Parça ailesi | Tipik rota | Doğrulanacak makine özellikleri | Denetim odağı |
|---|---|---|---|
| Yuvarlak implantlar, vidalar, pimler | CNC tornalama, bazen ikinci işlem frezeleme | Mil doğruluğu, pens veya ayna tekrarlanabilirliği, çubuk ilerlemesi | Çap, diş, salgı, yüzey kalitesi |
| İki uçlu özelliklere sahip miller ve konektörler | Tornalama merkezi veya çift fener mili tornalama | İş mili senkronizasyonu, alt iş mili, takım boşluğu | Eksenel hizalama, özellikten özelliğe konum |
| Gösterge plakaları ve muhafazaları | Frezeleme, delme ve kılavuz çekme | Rijitlik, termal stabilite, küçük alet kapasitesi | Düzlük, delik konumu, çapak kontrolü |
| Akışkan yolu ve manifold parçaları | Frezeleme artı delme, çapak alma, temizleme | Soğutma sıvısı basıncı, talaş tahliyesi, takım erişimi | Çapraz delikli kavşak, temizlik |
| Prototip veya köprü parçaları | Üç eksenli veya dört eksenli frezeleme, tornalama | Hızlı kurulum, iş ofseti, takım kütüphanesi | İlk makale korelasyonu |
Tornalama Yuvarlak, Tekrarlanan Unsurları İşler
Parça çoğunlukla dönel ise, genellikle incelenecek ilk işlem tornalamadır. Tıbbi işleme genellikle binlerce parçada tekrarlanması gereken küçük çapları, ince dişleri, koniklikleri, yarıçapları ve yüz özelliklerini içerir. Makinenin sürekli operatör ayarlaması gerektirmeden boyutu tutması gerekir. Bu, iş mili termal davranışını, ayna veya pens tekrarlanabilirliğini, taret konumlandırmasını ve soğutma sıvısı dağıtımını başlık iş mili hızının önüne koyar.
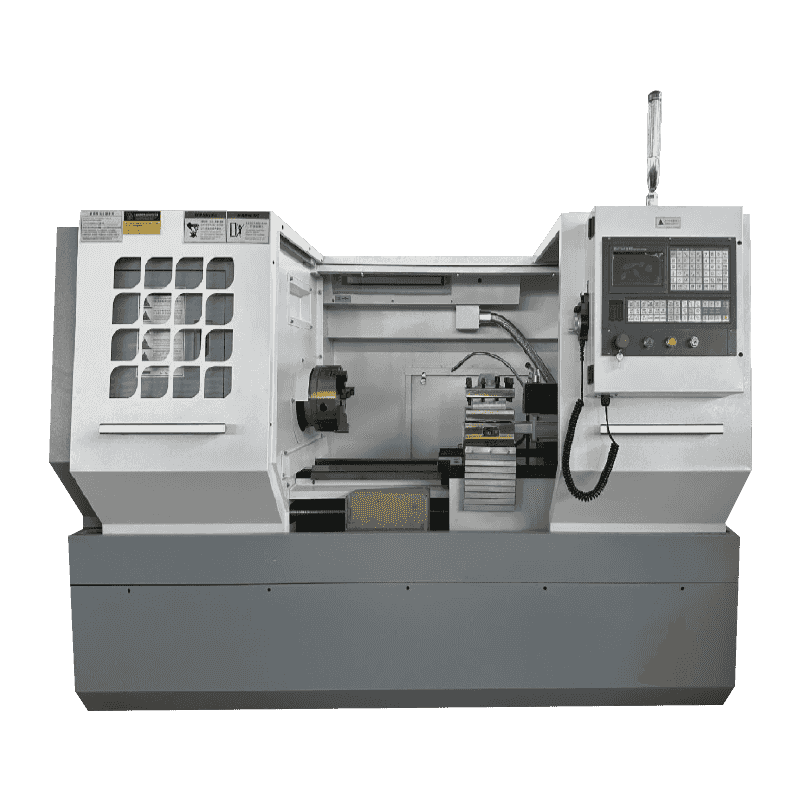
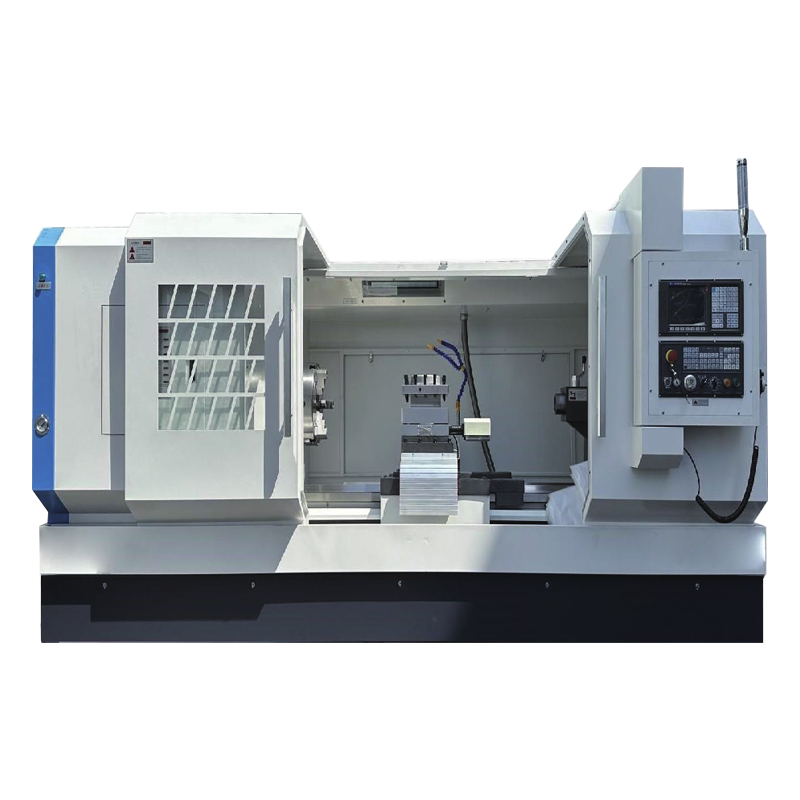
Yüksek hassasiyetli bir yatay torna tezgahı için CK6140, parça zarfı ve üretim hacmi tek iş mili düzenine uyduğunda uygun bir başlangıç noktasıdır. Süreç doğrulamanın yerini almaz ancak rotanın etrafında oluşturulduğu istikrarlı bir dönüş platformu olabilir. Tornalama ve frezeleme konfigürasyonlarının daha geniş bir karşılaştırması için, torna ve freze makinesi seçim kılavuzu Makine listesini daraltmadan önce kullanışlıdır.
 CK6140 yüksek hassasiyetli CNC yatay torna tezgahı CK6140 serisi CNC yatay torna tezgahı yüksek hassasiyet, yüksek güç ve yüksek sertliğe sahiptir. Ana bileşenleri ve yapısı en uygun şekilde tasarlanmıştır ve ... Ürünü Görüntüle →
Malzemeler Kesme Penceresini Ayarlayın
Malzeme seçimi takımları, hızları, soğutma sıvısını ve denetimi değiştirir. Tıbbi işlemede 316L paslanmaz çelik, titanyum Ti-6Al-4V, kobalt-krom, PEEK, alüminyum 6061 ve pirinç ayrı proses varsayımlarını garanti edecek kadar yaygındır. Aynı geometri titanyum ve pirinçte çok farklı davranabilir.
- 316L paslanmaz çelik sertleşebilir ve çapak alabilir; keskin kenarlar, stabil soğutma sıvısı ve dikkatli çapak alma maddesi.
- Ti-6Al-4V'nin ısı iletkenliği düşüktür, dolayısıyla ısı kesici kenarda yoğunlaşır; rijitlik ve soğutma stratejisi kritik öneme sahiptir.
- Kobalt-krom aşındırıcıdır ve yoğun aşınmaya neden olur; takım ömrü ve yüzey bütünlüğünün yakından izlenmesi gerekir.
- PEEK bir metal değildir; Fikstürleme basıncı, gerilim giderme ve temizlik sonucu etkiler.
- Alüminyum 6061 kolaylıkla kesilebilir ancak iz bırakabilir; talaş kontrolü ve yüzey koruma meselesi.
- Pirinç genellikle otomatla işlenir, ancak kurşunsuz veya özel kaliteler takımları ve kaplamayı değiştirebilir.
Yeterlilik kanıtı olarak malzeme listesini kabul etmeyin. Karşılaştırılabilir bir parçada kullanılan kesme parametrelerini, takımları ve muayene yöntemini isteyin. Malzeme sertifikaları ve parti izlenebilirliği, ilk tekliften itibaren satın alma tartışmasına aittir.
Toleranslar ve Muayene Proses Rotasını Belirler
Hoşgörü tek bir sayı değildir. Artı veya eksi 0,01 mm çap, 0,005 mm gerçek konum ve 0,2 mikrometre Ra yüzey kalitesi farklı sorunlardır. Tıbbi işleme teklifleri, hangi özelliklerin süreci yönlendirdiğini, hangilerinin işlevsel ve hangilerinin yalnızca referans amaçlı olduğunu tanımlamalıdır. Bu ayrım aşırı işlemeyi önler ve maliyeti azaltır.
Uygulanabilir bir denetim sırası şöyledir:
- Çizimi gözden geçirin ve alıntı yapmadan önce veri şemasını tanımlayın.
- Makinenin ve fikstürün kritik özelliği bir deneme kesiminde tekrarlayabildiğini doğrulayın.
- Özelliğin gerektirdiği şekilde ilk ürünü bir CMM, optik karşılaştırıcı, mikrometre veya profilometre üzerinde ölçün.
- Yalnızca en kolay olanı değil, en sıkı işlevsel özelliği üzerinde de yetenek kontrolü yapın.
- Herhangi bir alet veya program değişikliğinden sonra ayarlamaları belgeleyin ve yeniden kontrol edin.
Parçaların her iki ucunda da özellikler bulunduğunda, yeniden fikstürleme, incelemenin daha sonra bulacağı hatayı ortaya çıkarabilir. NC106DS gibi çift iş milli otomatik kenetlemeli tornalama merkezi, parça ailesi iki uçlu çalışmayı tekrarladığında ve hacim kurulumu haklı çıkardığında değerlendirmeye değerdir. Faydası makinenin adı değildir; daha az kurulum, daha az veri kayması ve boş parçadan doğrulanmış parçaya giden yolun daha kısa olması anlamına gelir.
 NC106DS Çift Milli Otomatik Kenetleme Tornalama Merkezi Tekrarlanan iki uçlu çalışmalar için çift iş milli otomatik yerleştirme, kurulumları ve veri kaymalarını azaltmak amacıyla tornalama, delme, delik işleme, frezeleme ve kılavuz çekmeyi entegre eder. Ürünü Görüntüle →
Delik Açma ve Frezelemenin Kendi Kontrol Noktaları Gerekir
Birçok tıbbi parça torna tezgahında tamamlanmamıştır. Alet plakaları, muhafazalar, manifoldlar ve fikstür bileşenlerinin düzlüğe, cep derinliğine, delik konumuna, diş kalitesine ve çapak kontrolüne ihtiyacı vardır. Dikey bir işleme merkezi veya delme ve kılavuz çekme makinesi doğru rota olabilir, ancak yalnızca makinenin parti boyunca konumunu koruyabilmesi ve küçük deliklerden talaşları çıkarabilmesi durumunda.
Küçük delik delme ve kılavuz çekme için takım ucundaki iş mili hızını, gaga delme kontrolünü, soğutma sıvısı basıncını ve hedefini, takım salgısını ve yüzeye zarar vermeden delik konumunu doğrulama yeteneğini kontrol edin. T600A gibi yüksek hızlı bir delme merkezi, parça ailesinde çok sayıda küçük delik bulunduğunda ve prosesin ağır frezeleme yerine hızlı, tekrarlanabilir delme gerektirdiği durumlarda uygundur.
 T600A Yüksek Hızlı Delme Merkezi Çok sayıda küçük deliğe sahip parça aileleri için, yüksek hızlı iş mili ve iş mili yağı, hızlı, tekrarlanabilir delme ve kılavuz çekme döngülerini destekler. Ürünü Görüntüle →
Frezeleme ve delme aynı zamanda bir temizlik sorununu da gündeme getirir. Çapaklar ve sıkışan talaşlar tıbbi işlemede kozmetik sorunlar değildir; uyumu, işlevi ve aşağı yöndeki temizleme doğrulamasını etkileyebilirler. İlk kesimden önce çapak alma yöntemini, kenar kırılmasını ve inceleme erişimini belirtin.
Temizleme, İzlenebilirlik ve Doğrulama Sürecin Bir Parçasıdır
İyi ölçülen ancak izlenemeyen işlenmiş bir parça, bitmiş bir tıbbi bileşen değildir. Süreç malzeme partisini, makineyi, program revizyonunu, takım değişimini, operatörü, denetim sonucunu ve temizleme kaydını korumalıdır. Bu, her alıcının tam bir doğrulama paketine ihtiyacı olduğu anlamına gelmez, ancak teklifte neyin dahil olduğu belirtilmelidir.
- Alınan stoğa göre malzeme sertifikası ve parti izlenebilirliği.
- Kritik operasyonlar, demirbaşlar ve denetim noktalarıyla süreç yönlendirme.
- Boyutsal ve yüzey sonuçlarını içeren birinci ürün inceleme raporu.
- Tekrarlanan siparişler için takım değiştirme ve program revizyon kontrolü.
- Uygun olduğu yerde pasivasyon gereklilikleri de dahil olmak üzere temizleme ve çapak alma yöntemi.
- Sevkiyat öncesi uygunsuzlukların ele alınması ve sapma onayı.
Düzenlenmiş işler için tedarikçinin yeni bir süreci nasıl doğruladığını ve değişiklikleri nasıl kontrol ettiğini sorun. Yalnızca ilk operatörün tuhaflıkların bir yetenek değil, tedarik riski olduğunu bildiği için istikrarlı olan bir süreç.
Yeteneği Broşür İddialarından Ayıran Tedarikçi Soruları
Bir tıbbi işleme tedarikçisini değerlendirmenin en hızlı yolu, genel bir yetenek beyanı değil, parça ailesine bağlı kanıt istemektir. Karşılaştırılabilir bir parça için fikstürünü, muayenesini ve değişiklik-kontrol mantığını açıklayamayan bir tedarikçinin satın alma siparişinden sonra iyileşmesi pek mümkün değildir.
- Bu kısımda hangi özelliğe sahip olmak en zor olacak ve yeteneğinizi nasıl kanıtlayacaksınız?
- İlk makaleyi hangi makine, fikstür ve takımlar çalıştıracak?
- Uzun vadede termal büyümeyi nasıl telafi edersiniz?
- En sıkı belirtme çizgisi için inceleme yöntemi nedir ve bunu kim inceler?
- Onay sonrasında program revizyonlarını ve takım değişikliklerini nasıl kontrol ediyorsunuz?
- Son muayeneden önce hangi temizleme ve çapak alma adımları gerçekleştirilir?
- Bir boyut, partinin ortasındaki toleransın dışına çıkma eğiliminde olduğunda ne olur?
Ayrıca tedarikçinin gerçek ekipman ve süreç geçmişinin gözden geçirilmesine de yardımcı olur. Hongjia CNC'ler sayfa hakkında CNC metal kesme ekipmanının arka planını ve yatay tornalama merkezlerini, dikey torna tezgahlarını, işleme merkezlerini ve delme ve kılavuz çekme makinelerini içeren bir ürün yelpazesini açıklar. Bu aralık faydalı bir bağlamdır ancak alıcının yine de parçaya özel bir rotaya, ölçülebilir bir kabul planına ve açık bir değişiklik-kontrol sürecine ihtiyacı vardır.
Tıbbi işleme tekrarlanabilirliğin bir disiplinidir. Satın alma sırası şu şekilde olmalıdır: parça ailesini tanımlama, proses rotasını seçme, makineyi ve fikstürü kritik özellik açısından doğrulama, incelemeyi ve izlenebilirliği kilitleme ve ardından fiyatı karşılaştırma.
Bu sıralamaya sahip olmayan bir makine teklifi yalnızca bir başlangıç noktasıdır. Daha güçlü soru, tedarikçinin ilk iyi parçanın nasıl bininci iyi parçaya dönüştüğünü gösterip gösteremeyeceğidir.
