

Bize ihtiyacınız olduğunda iletişim kurmaktan çekinmeyin!
 Ev / Haberler / Sektör haberleri / Beş Eksenli CNC İşleme: Nasıl Çalışır, Maliyeti ve Ne Zaman Faydalanır?
Beş Eksenli CNC İşleme: Nasıl Çalışır, Maliyeti ve Ne Zaman Faydalanır?
 2026.11.18
 Sektör haberleri
Bileşik açılarda on iki adet çapraz delinmiş deliğe sahip bir hidrolik manifold, teklif almak üzere masanın üzerine konur. Üç eksenli bir frezede beş kurulum ve beş fikstür gerekir ve yalnızca üçüncü kurulum, daha sonraki her operasyonda yaşanması gereken kabaca 0,03 mm'lik bir yerleştirme hatasına neden olur. Beş eksenli bir makinede aynı parça tek bağlamada çalışır.
Bu karşılaştırma tüm iş durumunu oluşturur. Beş eksenli CNC, gelişmiş göründüğü için iş kazanmaz; kazanır çünkü kurulumları siler ve bir kurulumun silinmesi bir fikstürü, bir yeniden kelepçeyi, bir operatör kararını ve daha sonra kimsenin kontrol edemeyeceği bir tolerans yığını katmanını siler. Zemininizdeki bir parça ailesinin hala dört veya daha fazla kuruluma ihtiyacı varsa, beş eksenli model ciddi şekilde modellenmeye değerdir. İhtiyaç duyulursa, sermayenin genellikle her gün kullanacağınız kapasiteye harcanması daha iyi olur.
Beş Eksenli CNC Aslında Ne Anlama Geliyor?
Beş eksenli CNC tek bir makine tipi değildir. Kesici takımı üç doğrusal eksen (X, Y ve Z) artı A (X etrafında dönüş), B (Y etrafında dönüş) ve C (Z etrafında dönüş) arasından seçilen iki döner eksen boyunca konumlandırabilen veya çalıştırabilen herhangi bir işleme merkezini tanımlar. Eksen sayısı, çalışma modundan çok daha az önemlidir: konumsal veya eş zamanlı.
3 2 konumsal işleme
İki döner eksen bir açıya göre indekslenir ve sıkıştırılır. Daha sonra kesme işlemi tam olarak üç eksenli bir makinede olduğu gibi, yalnızca farklı bir yönden gerçekleşir. Döner eksenler metalden yapılmış fikstürler gibi davranır: yön değişiklikleri saniyeler alır ve kilitli bir döner mafsal, sertlik açısından katı bir döküme yakındır. Çoğu atölye çalışması için (braketler, muhafazalar, açılı yüzlere sahip plakalar) 3 2, programlama çabasının çok küçük bir kısmıyla faydanın büyük kısmını sağlar.
Eş zamanlı beş eksenli işleme
Beş eksenin tümü birlikte enterpolasyon yapar, böylece alet ekseni yüzeyi takip eder. Pervanelerin, blisklerin, bıçakların, implantların ve derin konturlu kalıp boşluklarının gerektirdiği budur ve aynı zamanda alttan kesme ve çapraz delik özelliklerine yeniden sabitleme gerekmeden ulaşılabilir kılan moddur. Makine simülasyonlu CAM'ı, hurda üzerinde kanıtlanmış bir son işlemciyi ve dönme limitlerini ve tekillikleri anlayan operatörleri gerektirir.
| Yapılandırma | Makine nasıl davranıyor | Tipik kullanım | Programlama çabası | Sertlik |
|---|---|---|---|---|
| 3 eksenli | Sabit mil; parça kurulumlar arasında manuel olarak yeniden konumlandırıldı | İki veya üç yüzünde özellikler bulunan prizmatik parçalar | Düşük | En yüksek |
| 3 2 konumsal | Döner eksen indeksi ve kelepçe; kesme sabit bir yönde kalır | Açılı yüzler, çapraz delikler, tek bağlamada beş yüzlü çalışma | Orta | Kelepçelendiğinde yüksek |
| Eşzamanlı 5 eksen | Takım kesimdeyken tüm eksenler enterpolasyon yapar | Pervaneler, bıçaklar, konturlu kalıplar, alttan kesme özellikleri | Yüksek - simülasyon ve doğrulanmış bir gönderi gereklidir | Düşükest, especially with rotary mass in the head |
Üç Makine Yapısı ve Kurulumunuza Yaptıkları
Döner eksenlerin fiziksel olarak oturduğu yer sertliği, çalışma kapsamını ve taşıyabileceğiniz parçanın ağırlığını değiştirir. Üç düzen piyasadaki hemen hemen her şeyi kapsar.
- Kafa/kafa: her iki döner eksen de iş mili kafasında bulunur, böylece tabla düz kalır ve ağır veya biçimsiz parçalar taşıyabilir. Bunun cezası, kütleyi yapı içinde yükseğe taşımaktır, bu da boyutu ve sertliği sınırlar; en yaygın olanı ise küçük makinelerdedir.
- Kafa/masa: iş milinde bir döner eksen, genellikle B ve tablada bir döner eksen, genellikle C. Bu en yaygın uzlaşmadır: kullanılabilir sağlamlık, pratik bir kaplama ve orta ölçekli işler için iyi erişim.
- Masa/masa (muylusu): her iki eksen de tablanın üzerinde durur ve iş parçasını eğerek ve döndürür. Uygun parçalar için çok hassas ve serttir, ancak muylu kapakları parça ağırlığı ve ağır bir iş parçasına etki eden yerçekimi, döner kodlayıcılarda konumlandırma hatası olarak ortaya çıkar.
Gerçekte çalıştırmayı planladığınız parçaya göre döner tork oranlarını kontrol edin. 200 kg statik tutma kapasitesine sahip bir tabla, eksenin yükü hızlandırması gerektiğinde bunun üçte biri olarak derecelendirilebilir ve dinamik şekil, döngü süresiyle temasa dayanıklı olan değerdir.
Paranın Geri Döndüğü Yer
Beş eksenli geri ödeme nadiren daha hızlı bir döngü olarak görünür. Döngünün önünden ve arkasından ayrılan saatler ve artık meydana gelmeyen kusurlar olarak görünür.
Kurulum ortadan kaldırılması
Tek kurulumlu parça haline gelen dört kurulumlu parça, üç fikstür tasarımını, üç deneme çalışmasını ve iş parçasını yanlış yönde yüklemeye yönelik üç şansı ortadan kaldırır. Bir kurulumun 45 ila 90 dakikalık iş mili boşta kalma süresine mal olduğu durumlarda, genellikle bu satır öğesi tek başına durumu taşır.
Daha kısa, daha sert aletler
Üç eksenli bir tezgahtaki derin boşluklar uzun takımları zorlar ve çıkıntının küpüyle birlikte sapma da artar. Başlığın eğilmesi, aynı özelliğe yüzde 30 ila 40 daha kısa bir aletle ulaşmanızı sağlar; bu da sertliği birkaç kat artırabilir. Görünür sonuç, daha iyi bir yüzey kalitesi ve daha uzun takım ömrüdür; gizli sonuç ise daha az yarı bitiş geçişidir.
Bir yığın yerine tek bir veri
Her biri 0,02 mm'lik konum hatasına katkıda bulunan üç kurulum toplamda 0,02 mm sağlamaz; en kötü durumda yaklaşık 0,06 mm sağlarlar ve bu genellikle farklı kurulumlarda işlenmiş iki özellik arasında konumsal bir belirtme çizgisi olarak ortaya çıkar. Tek bir sıkıştırma, tek bir katkıya dönüşen çöker. Kaynağın katılığı da aynı derecede önemlidir, bu nedenle aynı mantık arka planda yer alır. yüksek sertlikte yatay tornalama merkezleri .
Konturlu yüzeylerde takım ekseni kontrolü
Takım ekseni yüzeye normal yakın tutulduğunda, küresel uçlu bir kesici takım ucunda sıfıra yakın kesme hızında sürüklenmek yerine etkin çapı etrafında çalışmaya devam eder. Adımlama biraz genişletilebilir ve manuel cilalama süresi, CAM tahmininde asla görünmeyecek şekilde düşer.
Teklifte Nadiren Görünen Maliyetler
Makine fiyatı projedeki en az sürpriz rakamdır. Gerisi daha sonra, faturalar halinde ve saatler içinde ulaşma eğilimindedir.
- CAM ve doğrulanmış bir son işlemci. Eş zamanlı beş eksenli direk makineye özeldir ve müşteri parçasına temas etmeden önce hurda üzerinde test edilmesi gerekir. Simülasyon yazılımı için bütçe bir seçenek değil, bir gerekliliktir.
- Programlama saatleri. İlk eşzamanlı takım yolunun programlanması, eşdeğer bir üç eksenli işe göre üç ila on kat daha uzun sürebilir. İş yükünün yaklaşık yüzde 80'ini 3 2'de tutun ve eş zamanlı yolları gerçekten ihtiyaç duyan özellikler için ayırın.
- Operatör becerisi. Döner sınırlar, tekillikler, çarpışma farkındalığı ve süreç içi araştırma bir haftada öğrenilmez ve muylu çarpması bunları öğrenmenin pahalı bir yoludur.
- Takım tutucular ve boşluk. Kısa, iyi dengelenmiş tutucular, şarjörde daha fazlası ve kafayı her açıda fikstürün dışında tutmaya yetecek kadar açıklık.
- Bina ve hizmetler. Temel çalışması, soğutma sıvısı ve talaş yönetimi ve döner kodlayıcıların tüm vardiya boyunca doğruluğu koruması bekleniyorsa sabit bir ortam sıcaklığı.
- Bakım ve kalibrasyon. Döner boşluk, kodlayıcı kontrolleri ve geometri doğrulaması, ilk tolerans dışı partiden sonra değil, ilk günden itibaren yıllık planda yer alır.
Taahhütten Önce Pratik Bir Test
Bunu üç aylık iş kartlarına göre yapın, broşüre göre değil.
- İkiden fazla yönelime ihtiyaç duyan parçaları sayın. Bu grup iş yükünüzün beşte birinden azsa, mevcut bir dikey makinedeki 3 2 bunu zaten karşılıyor olabilir.
- Şu anda mücadele ettiğiniz toleransları listeleyin. Sorun, farklı yüzlerdeki özellikler arasındaki konum belirtmesinden kaynaklanıyorsa, beş eksen sorunu çözer. Tek yüzde boyut toleransı varsa öyle değil.
- Geri ödemeyi döngü süresi yerine kurulum saatleri ve yeniden çalışma üzerinden modelleyin. Beş eksenli bir tezgahta kesme süresi genellikle üç eksenli bir tezgahtan daha iyi değildir ve bunu hız kazancı olarak belirtmek rakamları düzleştirir.
- Alternatifi dürüstçe fiyatlandırın: aileyi beş eksenli bir atölyeye taşerona vermek yerine ekstra şirket içi kurulumlar. Düşük hacimde genellikle taşeron kazanır ve herhangi bir sermaye bağlanmaz.
Dükkanınız Dönme Etrafında İnşa Edilmişse
Her kurulum probleminin beş eksenli bir frezeleme makinesine ihtiyacı yoktur. Şaft tipi ve ayna tipi parçalarda, ilk gerçek kazanç genellikle bir torna tezgahında tek bağlamada daha fazla işlemin tamamlanmasından gelir; aynı kurulum-eleme mantığı, farklı bir iş mili oryantasyonuna uygulanır.
C ekseni, tahrikli takım ve senkronize ikinci iş mili ile üç eksenli senkron tornalama, aynı çevrimde frezelenmiş düz yüzeyler ve çapraz deliklerle bir şaftın her iki ucundan tek bir veriye göre işlenmesine olanak tanır. Bu, ikinci operasyonu, ikinci fikstürü ve eşmerkezliliği kaybetmeye yönelik ikinci şansı ortadan kaldırır.
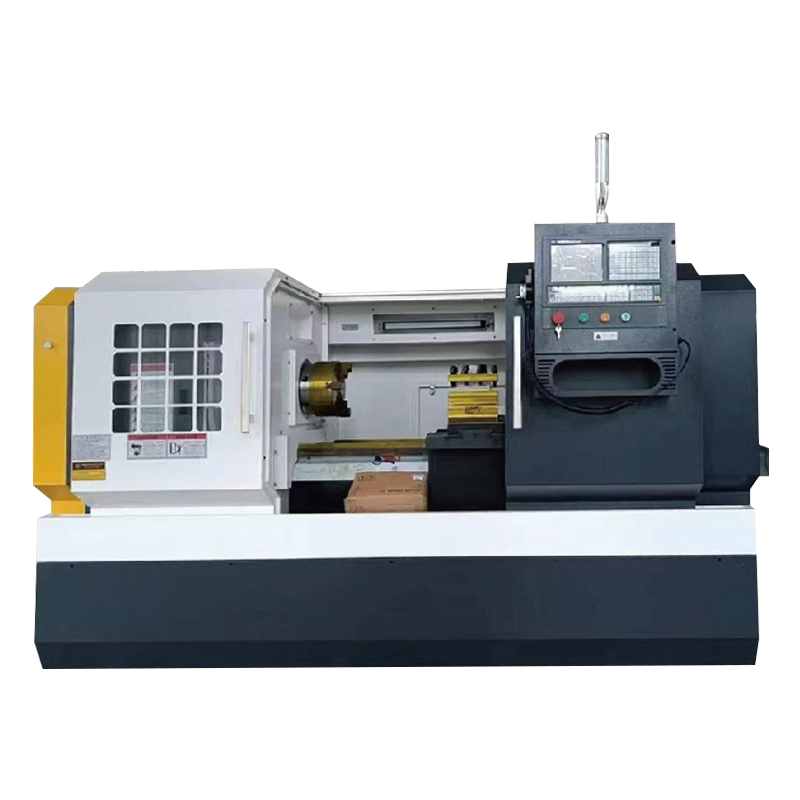
 NC-106D-Y 3 Eksenli Senkron Yatay Tornalama Merkezi Tahrikli taret ve Y eksenine sahip üç eksenli senkron tornalama merkezi, şaftlarda tornalama, frezeleme, delik delme ve delik işlemeyi daha az kurulumla tamamlamaya uygundur. Ürünü Görüntüle →
Bir parçanın tek bir vuruşta tornalama, delme ve delik işlemeye ihtiyaç duyduğu durumlarda, tahrikli taret ve delik işleme kapasitesine sahip bir tornalama merkezi üç işlemi tek bir operasyonda birleştirir. Ekonomisi beş eksenli çalışmayla aynıdır: tasarruf iş mili hızında değil fikstürlerde sağlanır.
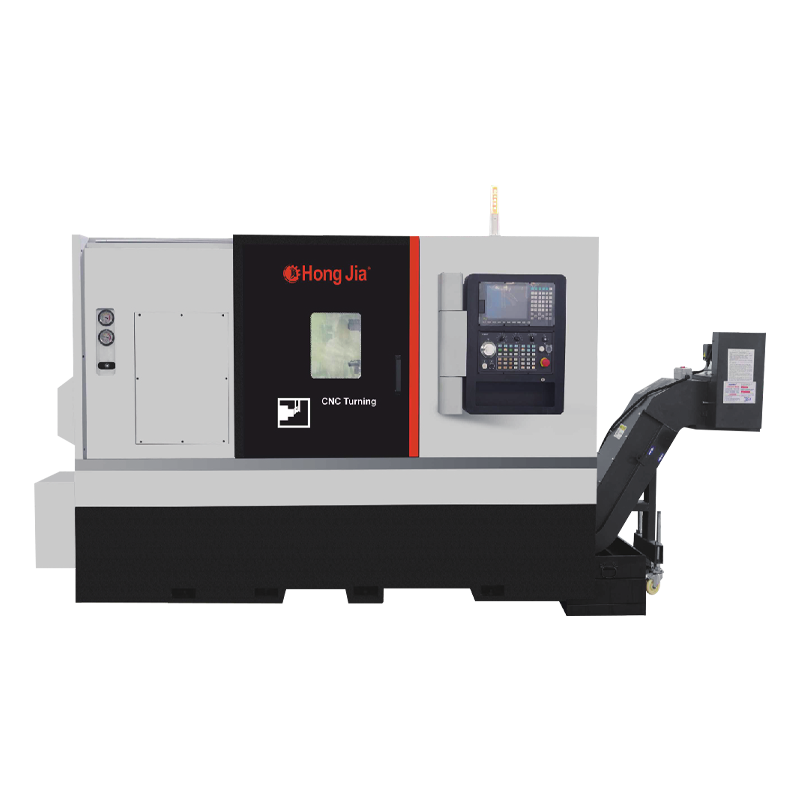
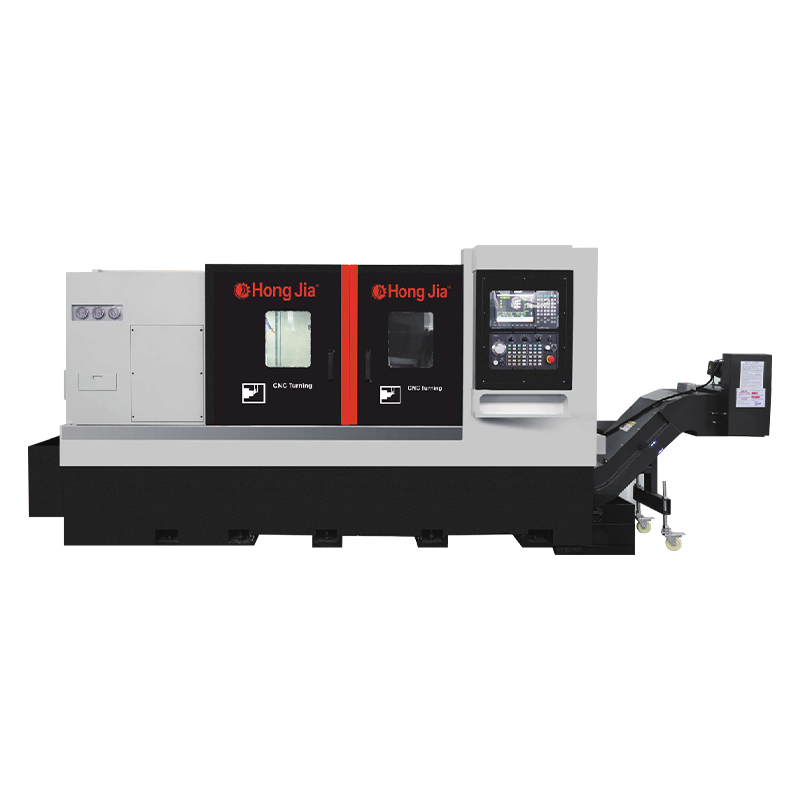
 T36P Tornalama, Delme ve Delik Açma Yatay Tornalama Merkezi Karmaşık iş parçalarının tornalanması, delinmesi ve delik delinmesi için yüksek sertlikte yapıya ve 75 L'lik çekilebilir soğutma sıvısı tankına sahip yatay bir tornalama merkezi. Ürünü Görüntüle →
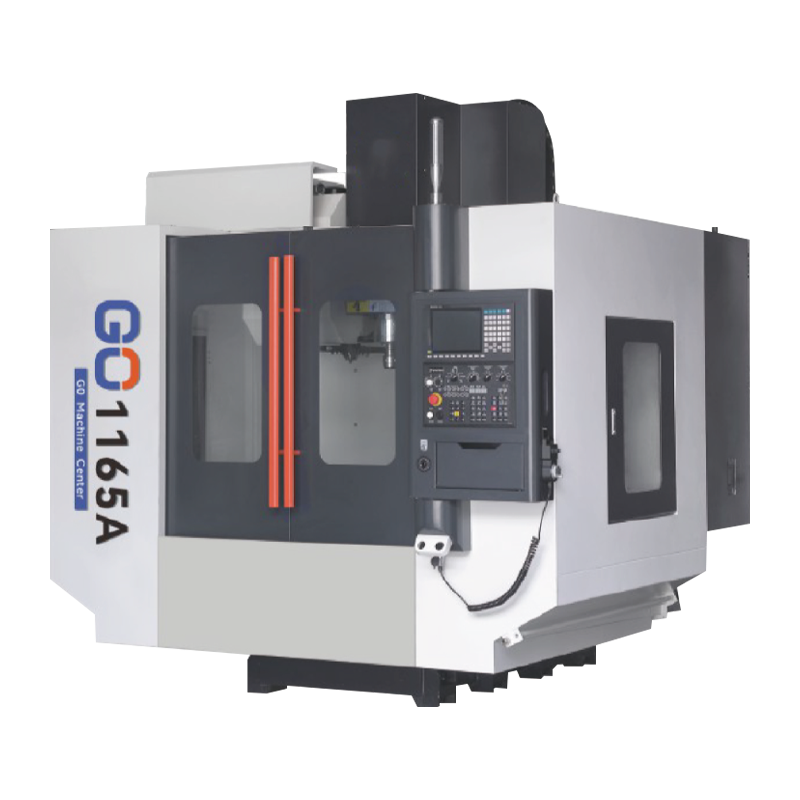
Büyük prizmatik işler için, çift sütunlu bir işleme merkezi, C-çerçevesinin sağlayamayacağı bir çalışma alanı sağlar ve bir indeksleme kafasıyla, tam eş zamanlı kontrol için ödeme yapmadan açılı yüzleri 3 2'de kaplar.
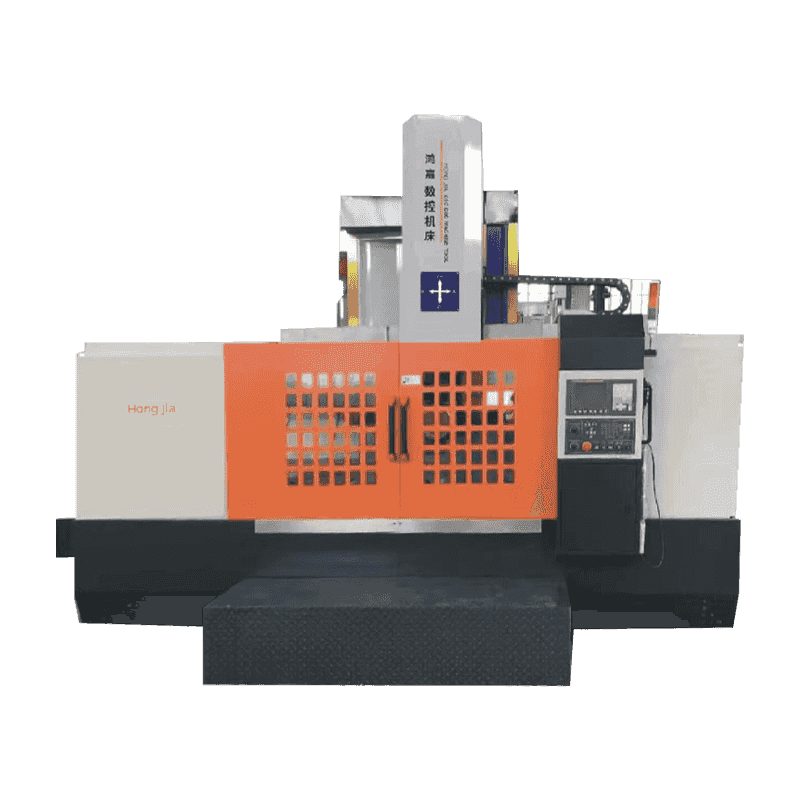
 Büyük İş Parçaları için Çift Kolonlu İşleme Merkezi Büyük, ağır iş parçalarına yönelik, yüksek mukavemetli dökme demir yataklı, 1400 mm'ye kadar portal genişliklerine ve 20 m/dak'ya kadar hızlı traverslere sahip çift sütunlu işleme merkezi serisi. Ürünü Görüntüle →
Bu sitenin arkasındaki katalog aynı mantığın daha önceki aşamasında yer almaktadır: yatay tornalama merkezleri, dikey tornalar ve işleme merkezleri, bir parçanın kaç kez kenetlendiğini azaltmak üzerine inşa edilmiştir; şirket geçmişi arkasındaki üretim üssünü ortaya koyuyor. Bir parça ailesinin gerçekten eşzamanlı beş eksene ihtiyacı varsa, bu yeteneğin kendisi için tasarlanmış bir makineden gelmesi gerekir. Bir tornalama merkezinin veya 3 2 işleme merkezinin yapabileceği şey, ilk etapta hiçbir zaman beş eksene ihtiyaç duymayan kurulumları ortadan kaldırmaktır.
Zeminin Hazırlanması
Makine, süreç stabil hale gelmeden çok önce gelir. Bu maddeler ilk ayın verimli mi yoksa sancılı mı olacağına karar verir.
- Temel ve tesviye: yük ve ankraj gereksinimlerini takip edin, ardından kesimin ilk haftalarından sonra seviyeyi yeniden kontrol edin.
- Termal stabilite: döner kodlayıcılar ve iş mili büyümesinin her ikisi de sıcaklık değişimlerine yanıt verir; Bir vardiya boyunca on derece değişen bir atölye bunu parçalarda gösterecektir.
- Problama ve takım verileri: Tezgah içi problama, beş eksenli bir tezgahı hızlı bir kesiciden kendi kendini düzelten bir tezgaha dönüştürür ve fikstür hatasına karşı en ucuz sigortadır.
- Doğrulama: herhangi bir müşteri çalışması yayınlanmadan önce ballbar kontrolü ve döner merkez ofsetleri de dahil olmak üzere bilinen bir yapı üzerinde bir test kesimi.
- Kuru çalışmalar: Her yeni programı simülasyonda, ardından kapı kapalıyken havada, ardından teslimata yakın bir yere gitmeden önce alüminyumda kanıtlayın.
Beş eksenli CNC, yüksek giriş bileti olan bir kurulum ortadan kaldırma aracıdır. Parça ailesinde üç kurulumun sağlayamayacağı bileşik açılar, çapraz özellikler veya tolerans yığını varsa bunu satın alın ve CAM, son işlemci ve bütçesi önceden belirlenmiş eğitimle birlikte satın alın, çünkü bunlar eksen sayısını sevk edilen parçalara dönüştüren şeylerdir. Dürüst cevap, iki veya üç parça numarasının eşzamanlı kontrole ihtiyaç duyduğu ve geri kalanının 3 2'de sorunsuz çalıştığı yönündeyse, bu birkaç parçayı taşerona verin ve sermayeyi her hafta yükleyeceğiniz kapasiteye harcayın.
