



Bize ihtiyacınız olduğunda iletişim kurmaktan çekinmeyin!
 Ev / Haberler / Sektör haberleri / CNC Kodlama Dilinin Açıklaması: Makinistler için G Kodu, M Kodu ve Kontrol Lehçeleri
CNC Kodlama Dilinin Açıklaması: Makinistler için G Kodu, M Kodu ve Kontrol Lehçeleri
 2026.10.14
 Sektör haberleri
Aynı atölyede yan yana duran iki torna, aynı programa benzeyen bir programı çalıştırabilir ve yine de farklı davranabilir. Bir kontrol, G71'i iki bloklu bir tornalama döngüsü olarak okur ve parçayı tam olarak yazıldığı gibi kabalaştırır; bir diğeri bir döngü çağrısı bekliyor ve ilk hatta alarm veriyor. Bu boşluk, CNC kodlama dili deyiminin tek kelimelik bir cevap yerine gerçek bir tanımı hak etmesinin nedenidir.
Kısa cevap: CNC kodlama dili, hareketi, ilerlemeyi, hızı ve takım seçimini tanımlayan adres harflerinden oluşturulmuş, ISO 6983 olarak standartlaştırılmış G kodudur. Her kontrol oluşturucu bu çekirdeğin etrafında kendi M kodlarını, hazır çevrimleri, makro değişkenleri ve senkronizasyon komutlarını katmanlar. Standart çekirdeği öğrenin ve hemen hemen her programı okuyabilirsiniz. Lehçeyi öğrenin ve makineyi gerçekten çalıştırabilirsiniz.
Aşağıda blok yapısı, her gün kullanılan kodlar, mod grupları ve bunların içindeki sıralama tuzakları, ana lehçe aileleri, makro ve alt iş mili programlaması ve bir programın metale dokunmadan önce nasıl kanıtlanacağı anlatılmaktadır.
CNC Kodlama Dili Aslında Nelerden Oluşur?
G kodu geometriyi ve ilerlemeyi taşır: takımın nereye, ne kadar hızlı ve hangi yol boyunca hareket ettiği. M kodları makine fonksiyonlarını taşır: iş milini açma ve kapatma, soğutma sıvısı, ayna kelepçeleme ve kelepçeyi çözme, takım değiştirme, punta, program durdurma. Adres harfleri, konum için X, Y ve Z, ilerleme için F, hız için S, takım ve ofset için T, sıra numarası için N parametrelerini sağlar.
Üç ayrıntı insanları erkenden yakalar. Çoğu tornalama merkezinde X, yarıçap yerine çap olarak programlanır; dolayısıyla X50.0, 50 mm'lik bir çapı döndürür. İlerleme dakika başına (G98) veya devir başına (G99) olabilir ve aynı F değeri, her modda tamamen farklı bir anlama gelir. Ve G kodu tek bir dosya formatı değildir: bir kontrol belirli bir lehçeyi okur ve çıktının çalıştırılmasından önce bu lehçe için bir CAM son işlemcisinin yazılması gerekir.
Eğer hâlâ akıcılık geliştiriyorsanız, Tornalama ve frezelemenin temellerine sade bir dille genel bakış üretim programlarını düzenlemeye başlamadan önce bir saatinizi ayırmaya değer.
Tek Bir Bloğun Anatomisi
Blok, bir programın bir satırıdır ve yalnızca değişen adreslere ihtiyaç duyar. Tornadaki kaba işleme hareketi N120 G01 X48.0 Z-32.0 F0.25'i okuyabilir - bir sıra numarası, doğrusal enterpolasyon komutu, mutlak çap konumu, mutlak Z konumu ve devir başına 0,25 mm ilerleme.
Soldan sağa okuyunca blok bir cümledir: makineye ne tür bir hareket yapması gerektiği, nereye varacağı ve oraya ne kadar hızlı ulaşacağı söylenir. Ortaya çıkan harfler dilin kelime hazinesidir.
| Adres | Ne işe yarar | Örnek |
|---|---|---|
| N | Bloğun sıra numarası; programın ortasında arama yaparken veya yeniden başlatırken kullanışlıdır | N120 |
| G | Hazırlık veya hareket komutu | G01 |
| X,Y,Z | Ana eksenlerde hedef konumu; G90 altında mutlak, G91 altında artımlı | Z-32.0 |
| Sen, W | Birçok tornalama kontrolünde artımlı hareket; U genellikle çap olarak yazılır | U0.5 |
| F | Besleme hızı; G98 kapsamında dakika başına, G99 kapsamında devir başına | F0.25 |
| S | Devir/dakika cinsinden iş mili hızı veya sabit yüzey hızı etkinken yüzey hızı | S800 |
| T | Takım numarası ve ofset numarası genellikle birlikte yazılır | T0303 |
| M | İş mili yönü, soğutma sıvısı veya program durdurma gibi makine fonksiyonları | M08 |
| R, P, Q, D | Çevrim ve kompanzasyon parametreleri; anlamı kullanımdaki döngüye bağlıdır | P100 Q200 |
| # | Aritmetik ve iletilen değerler için kullanılan makro değişkeni | #100=25.0 |
Tablo kelime hazinesidir; dilbilgisi modal durumdur. Bir kontrol önceki satırda neyin aktif olduğunu hatırlar ve aynı gruptan başka bir komut onun yerini alana kadar onu uygulamaya devam eder.
Her Gün Karşılaşacağınız G Kodları
Çalışan bir tornalama programı şaşırtıcı derecede küçük bir G kodu seti kullanır. Aşağıdaki tablo sıradan bir haftada iki eksenli torna tezgahında görünenlerin çoğunu kapsamaktadır.
| Kod | İşlev | Tipik kullanım |
|---|---|---|
| G00 | Hızlı konumlandırma, kesmesiz | Yaklaşma ve geri çekilme hamleleri |
| G01 | Belirli bir ilerlemede doğrusal enterpolasyon | Dönmek, yüzleşmek, sıkıcı |
| G02 / G03 | Dairesel enterpolasyon, saat yönünde ve saat yönünün tersine | Yarıçaplar, filetolar, küresel formlar |
| G04 | Belirli bir süre boyunca ikamet edin | Kör deliğin alt kısmı, oluk temizliği |
| G20 / G21 | İnç ve metrik giriş | Programın en üstünde bir kez ayarlayın |
| G28 | Makine referans konumuna geri dön | Programın güvenli başlatılması ve bitirilmesi |
| G40 / G41 / G42 | Kesici telafisi iptali, sol ve sağ | Profillerin ve kenarların frezelenmesi |
| G43 | Takım uzunluğu telafisi | İşleme merkezinde takım değişiklikleri |
| G50 / G92 | Kontrole bağlı olarak iş mili hızı kelepçesi veya koordinat ayarı | Hız sınırları ve basit kurulumlar |
| G54'ten G59'a | İş koordinat sistemleri | Tek masada birden fazla donanım |
| G70 / G71 | Tornalama için ince talaş işleme ve kaba işleme çevrimleri | Tornada talaş kaldırma |
| G76 | Diş açma döngüsü | Tek noktalı iç ve dış dişler |
| G81 / G83 | Delme ve gagalama delme çevrimleri | Delik modelleri, derin delikler |
| G84 | Dokunma döngüsü | Senkronize dokunma |
| G96 / G97 | Sabit yüzey hızı açık ve kapalı | Sabit bir yüzey hızında bakma ve dönme |
| G98 / G99 | Dakika başına ilerleme ve devir başına ilerleme | F'nin nasıl yorumlanacağına karar vermek |
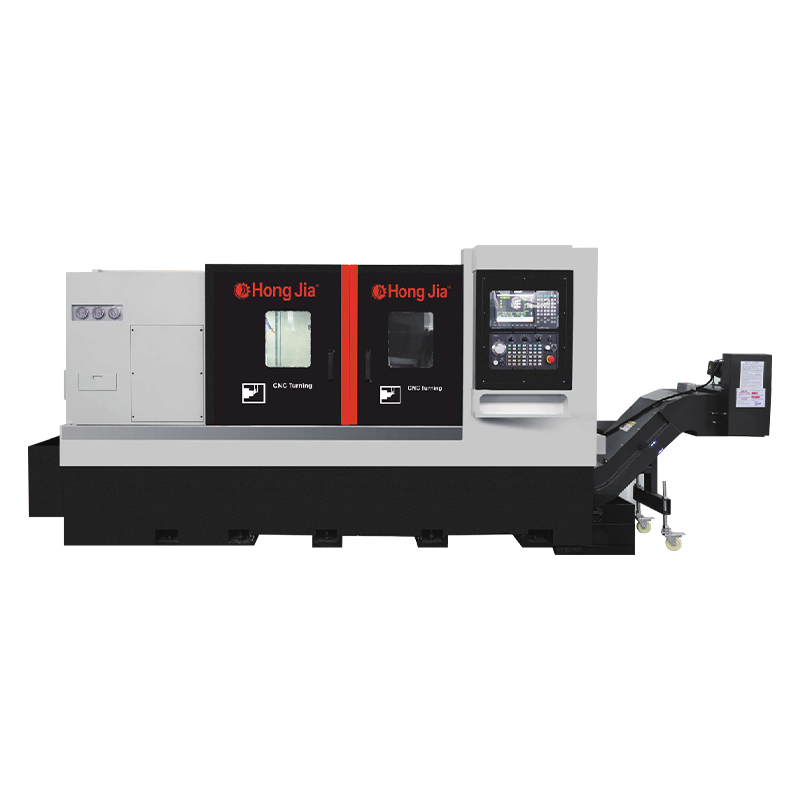
İki eksenli bir torna tezgahında liste daha da daralır. Kaba işleme, ince talaş işleme, diş açma, delme ve sabit yüzey hızı, üretim işinin büyük çoğunluğunu kapsar; bu nedenle tornalama programları, canlı bir takım veya ikinci bir iş mili devreye girene kadar kompakt görünme eğilimindedir. CK6150 yüksek güçlü yatay torna tezgahı gibi bir makine neredeyse tamamen G71, G70 ve G76 ile programlanmıştır ve G96, yüzey alma sırasında yüzey hızını yönetir.
 CK6150 yüksek güçlü CNC yatay torna tezgahı Sayısal kontrol torna tezgahı Ürünü Görüntüle →
Modal Gruplar ve İçlerindeki Sipariş Tuzakları
Her G kodu bir modal gruba aittir ve aynı anda bir gruptan yalnızca bir kod etkin olabilir. G00, G01, G02 ve G03 aynı grupta yer aldığından G01'in yazılması, kendisinden önce aktif olan hızlı hareketi iptal eder. Modal komutu asla kapatmanıza gerek yoktur; hareket türü değiştiğinde aynı gruptan bir sonraki komutu vermeniz yeterlidir.
Bir avuç kod kipli değildir ve yalnızca göründükleri blokta etki eder. G04 bekleme, G28 referansa dönüş ve G53 makine koordinat hareketleri olağan örneklerdir.
Bir blok içinde sipariş vermek de aynı derecede önemlidir. Dört alışkanlık çoğu sürprizi önler:
- Birim komutunu (G20 veya G21) herhangi bir koordinatın önüne koyun ve asla aktif bir döngünün ortasına koymayın.
- Besleme modunu (G98 veya G99) ilk F değerinden önce ayarlayın. Aynı F numarasıyla devir başına ayarından dakika başına ayarına geçmek, gerçek ilerleme hızını yüzden fazla kat değiştirebilir.
- Bir takım çağrısını ve ofsetini, onu kullanan hareketten sonra değil, önce satıra yerleştirin.
- Kesici telafisini veya korunmalı çevrimi iptal etmeden önce G00 ile güvenli bir konuma geri çekin.
Bunlar stilistik tercihler değildir. Bir sonraki bloğun iş parçasına hızlı mı yoksa kesme derinliğinde kontrollü ilerleme mi olacağına karar verirler.
Lehçeler: Aynı İşin Neden Farklı Kodlara İhtiyacı Var?
Standart dilin tamamını değil özünü tanımlar. Diş açma, delme döngüleri, araç yönetimi ve makro sözdizimi kontrol oluşturucuya bırakılmıştır, dolayısıyla bir kontrol ailesi için yazılan bir programın diğerinde çalıştırılmadan önce genellikle düzenlenmesi gerekir.
Genel amaçlı torna tezgahlarında ve tornalama merkezlerinde çoğunlukla iki aile görülür: Fanuc tarzı çoklu blok çevrimleri ve Siemens tarzı çevrim çağrıları. Günlük programlamada farklar şöyle görünür.
| İşlev | Fanuc tarzı kontrol | Siemens tarzı kontrol |
|---|---|---|
| Diş açma | İki veya daha fazla parametre bloğuna sahip G76 | G33 veya özel bir diş açma döngüsü çağrısı |
| Delme döngüleri | R ve Q parametreleriyle G81, G83 | Derinlik, bekleme ve geri çekme parametreleriyle çağrıları döngüye sokma |
| Takım yarıçap telafisi | D ofset numarasıyla G41 ve G42 | Alet tablosundan alınan yarıçapla G41 ve G42 |
| Alt program çağrısı | Program numarasıyla M98 | Bir alt program adı veya açık bir çağrı ifadesi |
| Makro değişkenler | # ile yazılan numaralı değişkenler | R parametreleri |
| Sabit yüzey hızı | Ayrı hız kelepçeli G96 | Üst limit parametreli G96 |
Alıcı açısından pratik sonuç şudur: Lehçeye daha sonra atölyede değil, satın alma sırasında karar verilir. Bir torna tezgahının Siemens 808D kontrolüyle belirtilmesi halinde programların, son işlemcinin ve operatör eğitiminin tamamının bu seçimle eşleşmesi gerekir. Siemens 808D sistemiyle birlikte verilen CK5116B tek sütunlu dikey torna tezgahı gibi bir makine, çevrim blokları yeniden yazılmadan Fanuc tarzı bir çevrim dosyasını kabul etmeyecektir.
 CK-5116B Siemens 808D CNC tek sütunlu dikey torna Sayısal kontrol torna tezgahı Ürünü Görüntüle →
Makrolar, Alt Programlar ve Alt İş Mili Çalışması
Bir parça ailesi bir şekli paylaştığında ve yalnızca boyutları farklı olduğunda, her programın elle düzenlenmesinin anlamı kalmaz. İki özellik bu işin çoğunu ortadan kaldırır ve üçüncüsü tüm sürecin planlanma şeklini değiştirir.
Alt programlar
Bir alt program tekrarlanan bir diziyi (bir oluk profili, bir delik modeli, bir çapak alma pasosu) tutar ve ana programdan çağrılır. Alt programı bir kez değiştirdiğinizde çağıran her program bir sonraki çalıştırmada değişikliği alır.
Makro değişkenler ve döngüler
Makro değişkenleri programın hesaplayabileceği sayıları saklar. Tek bir makro, her boyut için aynı döngüyü kopyalamak yerine, geçişler arasında bir değişkene adım atarak ve bir koşulda durarak bir çap ailesini delebilir. Aritmetik sözdizimi lehçeye özgü olduğundan, makro ağırlıklı programlar herhangi bir program kitaplığının en az taşınabilir kısmıdır.
İki mil, iki kanal
Çift fener mili tornalama merkezinde programın ayrıca iki iş milini koordine etmesi gerekir: ana iş milini kesin, parçalayın, işlenmemiş parçayı alt iş miline verin, ikinci yüzü bitirin. Senkronizasyon kodları ve bekleme komutları her iki tarafın çarpışmasını önler ve bu, dilin en az standartlaştırılmış alanıdır. Transfer sırasının programda doğaçlama yerine makine tasarımına dahil edildiği NC106DS çift iş milli otomatik kenetlemeli tornalama merkezi gibi makinelerin tam olarak kapsadığı bölgedir.
 NC-106DS çift milli otomatik yerleştirme yatay tornalama merkezi Çift milli otomatik yerleştirme yatay tornalama merkezi, tornalama, delme, boralama gibi çoklu işleme fonksiyonlarını birleştiren gelişmiş bir takım tezgahıdır... Ürünü Görüntüle →
Bir Programın Metali Kesmeden Önce Nasıl Kanıtlanacağı
Hemen hemen her kilitlenme aynı şekle sahiptir: Kod hiçbir zaman makinenin gerçek durumuyla karşılaştırılarak doğrulanmamıştır. Kısa bir rutin neredeyse hepsini yakalar.
- Kontrolde veya CAM'da simülasyon yapın ve takım yolunu yalnızca çarpışmalar için değil, çizime göre kontrol edin.
- Programı, hızlı geçersiz kılma azaltılmış ve tek blok etkin olarak çalıştırın ve her yaklaşmada gidilecek mesafe göstergesini izleyin.
- Z'yi güvenli bir miktarda pozitif kaydırın ve takım değişikliklerini, ofsetleri, fener mili yönünü ve soğutma sıvısını onaylayarak tüm programı havada çalıştırın.
- İlk parçayı ilerleme geçersiz kılma azaltılmış halde kesin, ardından programı üretime bırakmadan önce her boyutu çizime göre kontrol edin.
- Ofsetleri, program versiyonunu ve takım listesini bir kurulum sayfasına kaydedin, böylece bir sonraki çalıştırma hafıza yerine bilinen değerlerden başlar.
Makinede iki dakikalık tek blok çalışmanın maliyeti, kırık bir takım tutucudan veya hurdaya çıkan bir partiden çok daha azdır.
Makine Satın Almadan Önce Sorulması Gerekenler
Kodlama dili kontrole bağlı olduğundan makine seçimi ve programlama uygulaması aynı karardır. İmzalamadan önce birkaç noktayı yazılı olarak teyit etmekte fayda var:
- Hangi kontrolün takıldığı ve bunun döngüler, makrolar ve alt programlar için hangi lehçe anlamına geldiği.
- CAM sisteminiz için bir son işlemcinin bu kontrol için zaten mevcut olup olmadığı.
- Kumandanın ne kadar program belleği olduğu ve büyük yüzey kaplama dosyaları için damla beslemenin gerekli olup olmadığı.
- Çoklu fikstür kurulumları için kaç iş ofseti ve takım ofseti mevcuttur.
- Örnek programlar olup olmadığı, parametre yedekleme ve operatör eğitimi dahildir.
- Belirtilen kabul standardının ne olduğu ve test kesiminin sizin tarafınızda mı yoksa bir tanıtım parçasında mı yapıldığı.
Metal kesme ekipmanına yirmi yıl harcayan ve yılda yaklaşık bin adet gemi gönderen bir inşaatçı, bu soruların yanıtlarını bulma eğilimindedir. Hakkında daha fazlasını okuyabilirsiniz bu torna tezgahlarının arkasındaki ekibin geçmişi ve geçmişi Bir modeli kısa listeye almadan önce.
