
Bize ihtiyacınız olduğunda iletişim kurmaktan çekinmeyin!
 Ev / Haberler / Sektör haberleri / Çok Eksenli İşleme: Türleri, Faydaları ve Doğru Ekipman Nasıl Seçilir
Çok Eksenli İşleme: Türleri, Faydaları ve Doğru Ekipman Nasıl Seçilir
 2026.09.23
 Sektör haberleri
QC, iki açılı portun aynı hizada olmaması nedeniyle manifold dökümünün üçüncü partisini reddetti. Bu reddedilme, çoğu makine atölyesinin çok eksenli işleme hakkında okumaya başladığı andır. Açılı veya kavisli özelliklere ulaşmak için bir iş parçasının yeniden kelepçelenmesi gerektiğinde, her yeni kurulum, hizalama hatasını, fikstür aşınmasını ve operatörün karar verme yeteneğini yeniden ortaya çıkarır. Çok eksenli işleme, parçayı tek bir kenetlemede tutar ve takımın ona çeşitli yönlerden ulaşmasını sağlar; havacılık ve uzay ve tıp üreticilerinin bunu onlarca yıldır kullanmasının nedeni budur. Hemen sonuç, daha sıkı toleranslar ve daha kısa teslim süreleridir; daha büyük sonuç, öngörülebilir bir ilk parça doğru sürecidir. Yine de makine çözümün yalnızca yarısıdır: CAM takım yolları, iş parçası bağlama ve programcının deneyimi, ekstra eksenlerin gerçekten geçimini sağlayıp sağlamayacağına karar verir.
Çok Eksenli İşlemenin Gerçekte Anlamı
CNC makineleri hareketi koordinat eksenleriyle tanımlar. Üç doğrusal eksen X, Y ve Z'dir. X çevresinde dönen bir döner eksen A eksenidir, Y çevresinde B eksenidir ve Z çevresinde C eksenidir. Bir makine doğrusal eksenleri en az bir döner eksenle birleştirdiğinde çok eksenli bir makine haline gelir. Çoğu dört eksenli makine, C ekseninde bir döner tabla kullanır; beş eksenli makinelerde bir devirme iş mili kafası, bir devirme tablası veya her ikisi birden bulunur. 3 2 ifadesi, döner eksenlerin bir açıya hareket ettiği ve kilitlendiği, ardından üç eksenli bir makineyle aynı şekilde kesildiği konumlandırma modunda kullanılan beş eksenli bir makineyi ifade eder.
Aşağıdaki tablo, atölyelerde hakim olan konfigürasyonları ve her birinin getirdiği ödünleşimleri karşılaştırmaktadır:
| Yapılandırma | Hareket | Tipik Parçalar | Ana Güç | Dikkat Edin |
|---|---|---|---|---|
| 3 eksenli | X, Y, Z doğrusal | Basit prizmatik parçalar, plakalar, cepler | En düşük maliyet, basit programlama | Açılı özellikler hâlâ ek ayarlara ihtiyaç duyuyor |
| 4 eksenli (3 1) | X, Y, Z artı bir döner eksen | Kavisli yuvalar, dişli muhafazaları, uzun profiller | Orta maliyette dönme hareketi | Parça uzunluğu tabla çapıyla sınırlıdır |
| 5 eksenli 3 2 | X, Y, Z artı iki döner eksen | Açılı bağlantı noktalarına sahip braketler, kalıp tabanları | Tek kurulumda beş tarafa ulaşır | Gerçek eş zamanlı beş eksenli kesme özelliği yok |
| 5 eksenli eş zamanlı | X, Y, Z artı enterpolasyonlu döner eksenler | Pervaneler, türbin kanatları, organik şekiller | En iyi yüzey kalitesi ve çevrim süresi | Programlanması ve doğrulanması en pahalısı |
| Çok görevli tornalama merkezi | X, Z, Y, C ekseni, ikinci iş mili | Frezelenmiş düz yüzeyli, çapraz delikli, eksantrikli miller | Tüm parça tek bir döngüde tamamlandı | Canlı araçlara ve Y ekseni yeteneğine ihtiyaç var |
Çok Eksenli İşleme Kurulum Düşüncesini Nasıl Değiştirir?
Eksen eklemek yalnızca hareket eklemez; referans sistemini değiştirir. 3 eksenli bir makinede, iş parçası açılı bir fikstür üzerine yerleştirilerek açılı bir delik oluşturulur; böylece delik konumu, fikstürün ne kadar doğru şekilde sıkıştırıldığına bağlıdır. Çok eksenli bir makinede, makinenin kendisi parçayı veya takımı programlanan açıya döndürür ve önemli olan tek veri, kalibre edilmiş dönme konumudur. Fikstür hatasının birikmesi durur.
Üretim sırası da şekil değiştirir:
- Parçayı CAD'de modelleyin ve her özelliği tek bir koordinat sisteminde tanımlayarak CAM'a dönüştürün.
- Dönme hareketi, takım tutucu açıklığı ve tabla hareketi dahil olmak üzere programın tamamını simüle edin.
- İş parçasını bir kez kelepçeleyin ve referans kenarlarını tarayın veya belirtin.
- Döngüyü çalıştırın; makine döner eksenleri kesimler arasında otomatik olarak konumlandırır.
- Hiçbir şey yeniden kelepçelenmediğinden, bitmiş unsurları aynı koordinat sistemine göre inceleyin.
Tolerans kazancı kelepçelerin çıkarılmasıyla elde edilir. Üçüncü yeniden kelepçelemeden sonra işlenen bir özellik, önceki tüm kurulumların birikmiş hatasını taşır. Orijinal bağlamada işlenmesi veriyi aynı tutar; bu nedenle 0,01 mm tekrarlanabilirliğe sahip mağazalarda çevrim süresi çok az değiştiğinde bile daha az hurda parça görülür.
Çok Eksenli İşlemenin Faydası Olduğunda
Her parçanın beş eksene ihtiyacı yoktur. Adaylar birkaç özelliği paylaşma eğilimindedir: açılı delikler, kavisli ray yüzeyleri, taslak kalıp duvarları veya sabit takım oryantasyonu gerektiren kesintili kesimler. Aşağıdaki beş parçalı aileler en güçlü adaylardır:
- Havacılık yapısal parçaları – ince duvarlı braketler, vana muhafazaları ve açılı bağlantı noktalarına sahip bağlantı parçaları; prototipler ve üretim parçaları aynı tek kurulum doğruluğuna sahiptir.
- Kalıp ve kalıp bileşenleri – beş eksenli son geçişin yeniden sıkıştırmanın bıraktığı adım işaretlerini önlediği, taslak yüzeylere sahip göbekler, ekler ve elektrotlar.
- Tıbbi implantlar ve aletler – sabit konumlandırmanın hassas geometriyi koruduğu kavisli titanyum profiller ve bileşik açılı delikler.
- Otomotiv ve motosiklet aktarma organları parçaları – revizyonlar arasında değişen ve hızla yeniden fiyat teklifi gerektiren bağlantı braketleri, motor donanımı ve pedal kutuları.
- Hidrolik ve enerji bileşenleri – malzemenin ortasında kaymadan buluşması gereken çapraz delinmiş bağlantı noktalarına sahip valf gövdeleri ve konektörler.
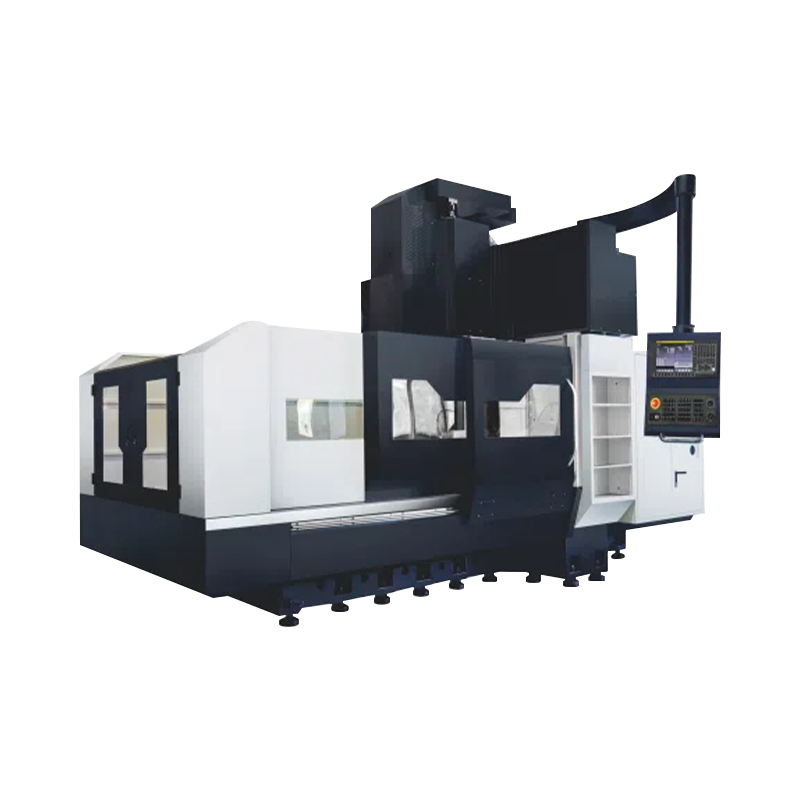
 1165A Rijit Frezeleme için Yüksek Hızlı Ağır Hizmet İşleme Merkezi Bu ağır hizmet işleme merkezi, döner tablalı frezeleme sırasında sağlamlığı korumak için geniş bir tabana, geniş açıklıklı kılavuzlara ve önceden gerilmiş vidalı millere sahiptir; bu da uzun takımların stabil kesim gerektirdiği durumlarda onu güçlü bir seçim haline getirir. Ürünü Görüntüle →
Frezeleme tarafında, döner tablanın nominal doğruluğunu sağlayıp sağlamayacağını sertlik belirler. Hafif bir VMC, uzun bir takım döner bir fikstür üzerinde asılı kaldığında esneyebilir; 1165A gibi yüksek hızlı iş miline sahip ağır hizmet işleme merkezi bu yükü emer ve tabla eğilip dönerken aletin ucunu sabit tutar.
Çok Eksenli Tornalama: İşleme Merkezleri ve Torna Tezgahlarının Birleştiği Yer
Çok eksenli işlemeyle ilgili çoğu giriş makalesi frezeleme merkezlerinden bahseder, ancak en büyük kurulum azalmaları genellikle tornalama tarafında meydana gelir. Modern çok eksenli tornalama merkezi, ana iş miline bir C ekseni, tarete bir Y ekseni ve sıklıkla ikinci bir iş mili ekler. Bir zamanlar aynalama, alt iş mili aktarımı ve ardından ayrı bir frezeleme merkezi olmak üzere üç işlem gerektiren bir şaft artık tek bir çevrimde tamamlanabiliyor.
 NC-106DS Çift Milli Otomatik Kenetleme Tornalama Merkezi Ana ve alt iş milleri arasında otomatik iş parçası aktarımıyla bu merkez, bir şaftın her iki ucunu tek çevrimde tamamlayarak bağlama hatalarını azaltır ve karmaşık parçalar için tornalama, delme, delik işleme, frezeleme ve kılavuz çekme işlemlerini destekler. Ürünü Görüntüle →
Çift iş mili tasarımı bunu daha da ileriye taşıyor. Otomatik yerleştirme düzenlemesinde parça, programı durdurmadan ana iş milinden alt iş miline hareket eder. Şaftın her iki ucu da aynı çevrimde işlenir, böylece ikinci işlem özellikleri yeni bir bağlama yerine birinci işlem verisine referans verir. Bu yüzden bir çift milli otomatik yerleştirme çözümü her iki ucunda da özellikler bulunan karmaşık şaftlar için standart cevap haline geldi.
 T36P Delme ve Delik İşleme Özellikli Çok Fonksiyonlu Tornalama Merkezi Bu makine, ağır kesme işlemleri için sağlam bir yapı kullanarak tornalamayı delme ve delik delme ile tek bir kurulumda birleştirir. Entegre mili ve çıkarılabilir soğutma sıvısı deposu, çapraz delikler veya eksantrik özellikler gerektiren yüksek üretim parçalarına uygundur. Ürünü Görüntüle →
Aynı mantık delikler, yuvalar ve daireler için de geçerlidir. T36P gibi delme ve delik işleme kapasitesine sahip bir tornalama merkezi, tornalanmış çapları çapraz delik delme, kanal frezeleme ve eksantrik delik işlemeyle birleştirir. Taret operasyonlar arasında indekslenirken parça kelepçeli kalır, böylece döndürülen çap ile açılan delik arasındaki ilişki ikincil bir kurulum yerine makine tarafından kontrol edilir.
Çok Eksenli Bir Makine Satın Almadan Önce Nelerin Kontrol Edilmesi Gerekir?
Daha fazla eksene sahip bir makine atölyeyi otomatik olarak iyileştirmez. Bu beş kontrol en yaygın satın alma hatalarını önler:
| Kontrol et | Neden Önemlidir? |
|---|---|
| CAM son işlemci | Çok eksenli bir makine, doğrulanmış bir son işlemci olmadan işe yaramaz; İmzalamadan önce gerçek kontrol üzerinde test edin. |
| Döner eksen doğruluğu | Sonsuz dişli tablalar boşluk gösterir ve doğrudan tahrikli tablalar daha pahalıdır; belirtilen boşluk ve konumsal doğruluk rakamlarını isteyin. |
| Kontrol ve simülasyon | Beş eksenli çevrimler, yüksek hızlı ileriye dönük bakışa ve çarpışmadan kaçınmaya ihtiyaç duyar; operatörlerin güvenli bir şekilde çalışabilmesi için bu araçlara ihtiyacı vardır. |
| Fikstür ve takım bütçesi | Döner tablalar, taban plakaları ve özel mengeneler makine fiyatına önemli bir pay katıyor; bunları yatırım getirinize dahil edin. |
| Eğitim ve hizmet | Çok eksenli programlama ayrı bir beceridir; Tedarikçinin programcılarınızı eğitebileceğini ve uzaktan teşhis sağlayabileceğini onaylayın. |
Pek çok atölye için çok eksenli çalışmaya yönelik en pratik ilk adım, yatay tornalama merkezi Tahrikli takımlamayla, çünkü şaftlar, flanşlar ve fener milleri genellikle bir tornalama merkezinin tek bir bağlamada ulaşabileceği açılı frezeleme ve delme özelliklerine ihtiyaç duyar.
Üretim Gerçekliği: Çok Eksenli Çözümlerin Çözemediği Şeyler
Çok eksenli işleme itibarını hak ediyor ancak aynı zamanda kurulumdan sonra ortaya çıkan kısıtlamaları da beraberinde getiriyor. En yaygın beş sürpriz şunlardır:
- CAM zamanı ofise taşınıyor – eş zamanlı takımyollarının oluşturulması ve doğrulanması, yerine geçtikleri üç eksenli programlardan daha uzun sürer.
- Çevrim süresi artabilir – bir makinenin önceden üç iş miline yayılmış bir iş yapması, takımların indekslenmesi ve parça aktarımı sırasında makinenin boşta kalması anlamına gelir.
- Çarpışma riski daha yüksek – Döner tablalar ve uzun takım tutucular açıklığı azaltır, dolayısıyla simülasyon isteğe bağlı değil zorunludur.
- Çalışma zarfı daralıyor – döner tabla parçayı kaldırır ve tabla hareketini tamamlamadan uzun bileşenler iş mili burnuna çarpabilir.
- Operatör beceri değişiklikleri – problama rutinleri, takım ayarı ve proses içi denetim, geleneksel işleme deneyiminden daha önemlidir.
Pratik yaklaşım, çok eksenli çalışmayı eksen maliyetinin haklı olduğu makinelere yönlendirmek ve basit prizmatik parçaları basit üç eksenli ekipmanlarda tutmaktır. Karışımı bilinçli olarak yöneten mağazalar, her iki makine türünde de en iyi getiriyi elde eder.
Yararlı bir alıştırma: Mağazadaki en sorunlu üç parçayı alın, bugün ihtiyaç duydukları kurulumları sayın ve aynı parçaları dört eksenli ve beş eksenli fiyat teklifleriyle fiyatlandırın. Kurulum sayısı dörtten bire düşerse iş senaryosu kendi kendine oluşur. Buradan itibaren spesifikasyon sorusu basitleşiyor: Ne kadar dönme kapasitesi, iş mili hızı ve hangi CAM son işlemcisi. Çok eksenli işleme, ayrı bir imalat kategorisi değildir; bu sadece kare şeklinde kenetlemeyle bitirilmeyi reddeden parçalar için verilen normal cevaptır.
